

Jeśli potrzebujesz pomocy, skontaktuj się z nami


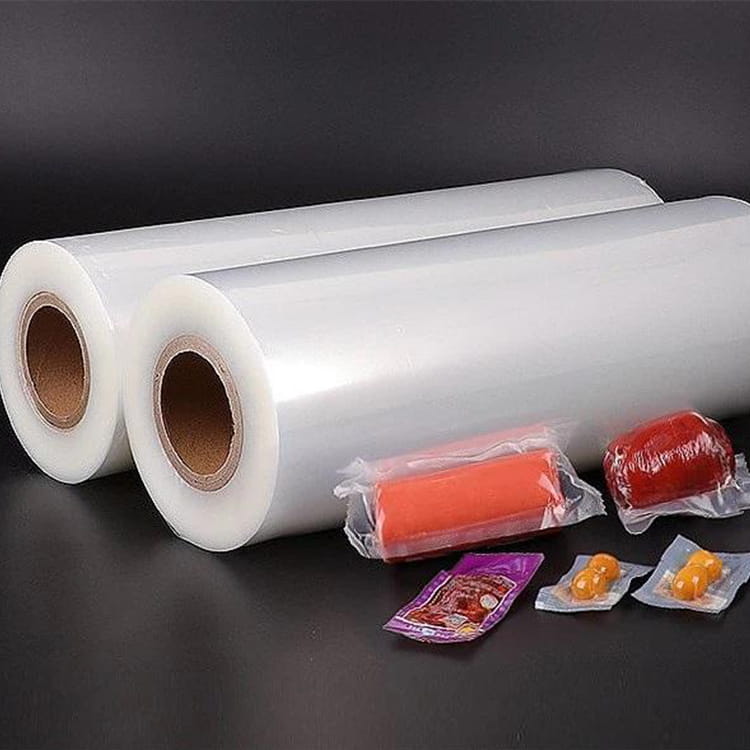
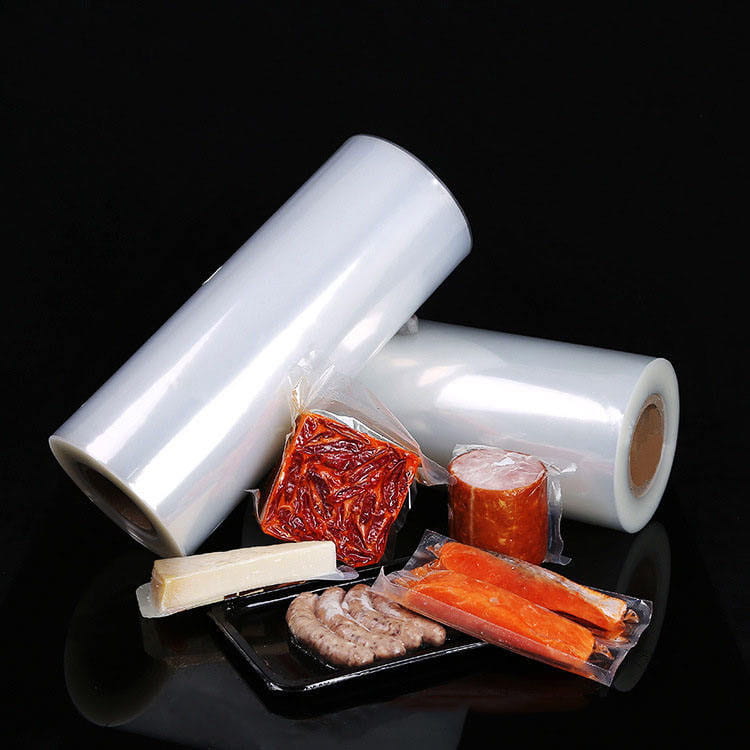
Wyobraź sobie taką sytuację: owijasz paletę butelek z wodą luźną plastikową folią, przepuszczasz ją przez tunel z ciepłym powietrzem i w ciągu k...
Zobacz więcejWyobraź sobie, że otrzymujesz zdjęcie w dużej ramce, które musisz wysłać do klienta mieszkającego w trzech strefach czasowych dalej. Samo sztywn...
Zobacz więcejKiedy otrzymasz wycenę folii i zobaczysz na liście „grubość folii na zamówienie”, łatwo założyć, że jest to tylko wypełniacz techniczny. Jednak ...
Zobacz więcejKiedy przychodzi paleta z towarami w pudełkach z rozdartym rogiem, pierwszym podejrzanym jest zwykle miernik folii. Jednak w wielu przypadkach p...
Zobacz więcej 1. Typowe problemy i ich przyczyny
Niestabilność bąbelków
Objawy problemowe: pękanie pęcherzyków, utwardzanie przez odkształcenie, niestabilność linii szronu, trzepotanie pęcherzyków.
Analiza przyczyny:
Pękanie pęcherzyków jest zwykle spowodowane nadmiernym rozciąganiem stopionego materiału przy opuszczaniu matrycy, co skutkuje niewystarczającą wytrzymałością stopu, aby utrzymać stabilność pęcherzyków.
Utwardzanie przez odkształcenie to utwardzanie stopionego polimeru podczas jego szybkiego rozciągania w kierunku wzdłużnym, powodując wahania wewnętrznego ciśnienia pęcherzyków i szerokości pęcherzyków.
Niestabilność linii szronu może być spowodowana zmianami temperatury stopu, co może być spowodowane niewłaściwym doborem żywicy, niewłaściwą konstrukcją śruby, zużyciem śruby lub awarią grzejnika/termopary.
Trzepotanie pęcherzyków spowodowane jest dużą prędkością powietrza w pierścieniu powietrznym, co powoduje powstawanie liniowych śladów na powierzchni pęcherzyków.
Zmiany specyfikacji
Objawy problemu: Specyfikacje folii, takie jak szerokość i grubość, zmieniają się w trakcie procesu produkcyjnego.
Analiza przyczyny:
Niewystarczająca równomierność szczeliny matrycy na obwodzie.
Słaby lub nierówny przepływ powietrza w pierścieniu powietrznym powoduje nierównomierne chłodzenie folia wysokobarierowa .
Nierówna temperatura stopu może być spowodowana niewłaściwą konstrukcją śruby lub zużyciem.
Niestabilność interfejsu
Objawy problemu: Na styku dwóch warstw występuje niestabilność, taka jak niestabilność interfejsu zygzakowatego i niestabilność interfejsu falowego.
Analiza przyczyny:
Niestabilność styku zygzakowatego jest zwykle spowodowana nadmiernym naprężeniem ścinającym na styku, co powoduje „zygzakowate” odkształcenie powierzchni folii w kierunku poprzecznym. Może to być spowodowane znacząco różną lepkością ścinającą pomiędzy materiałami tworzącymi powierzchnię styku lub niewłaściwym stosunkiem warstw, co powoduje, że interfejs znajduje się zbyt blisko ścianki formy.
Niestabilność interfejsu falowego jest spowodowana nierównomiernym odkształceniem wydłużeniowym na styku dwóch materiałów, co skutkuje powstaniem falistego wzoru po wyciśnięciu pęcherzyka z formy.
2. Wpływ problemu na performans filmowy
Niestabilność bąbelków
Wpływ na wydajność:
Pęknięcie pęcherzyka spowoduje pęknięcie struktury folii, zmniejszając właściwości barierowe i wytrzymałość mechaniczną folii.
Utwardzanie przez odkształcenie będzie miało wpływ na właściwości rozciągające i elastyczność folii, powodując, że folia będzie łatwiej odkształcać się lub łamać pod wpływem sił zewnętrznych.
Niestabilność linii szronu będzie miała wpływ na szybkość chłodzenia i jednorodność współwytłaczanej folii wysokobarierowej, wpływając w ten sposób na przezroczystość i właściwości barierowe folii.
Trzepotanie bąbelków powoduje defekty na powierzchni folii, wpływając na estetykę i użytkowanie folii.
Zmiany specyfikacji
Wpływ na wydajność:
Zmiany specyfikacji will lead to inconsistent thickness and width of the film, affecting the uniformity and barrier properties of the film.
Nadmierne odchylenie grubości folii wpłynie również na jej wydajność i wskaźnik wycieku na automatycznej maszynie napełniającej.
Niestabilność interfejsu
Wpływ na wydajność:
Niestabilność interfejsu will lead to decreased adhesion between the two layers, affecting the interlayer bonding and overall strength of the film.
Niestabilność interfejsu zygzakowatego zmniejszy płaskość i gładkość folii, wpływając na wygląd i użytkowanie folii.
Niestabilność granicy faz spowoduje nierównomierne odkształcenie plastikowej folii wysokobarierowej podczas rozciągania, zmniejszając właściwości rozciągające i barierowe folii.
3. Zalety i środki zaradcze technologii pakowania Changxi
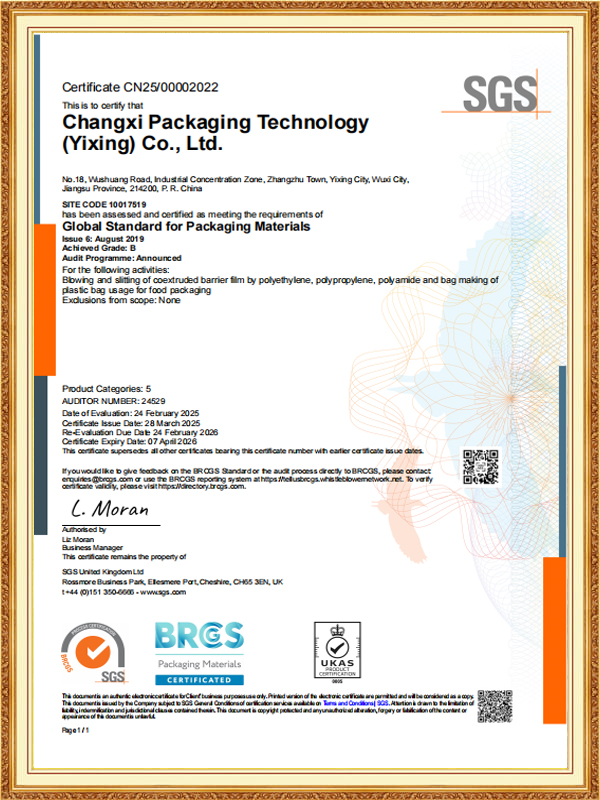
W obliczu tych powszechnych problemów firma Changxi Packaging Technology (Yixing) Co., Ltd. stworzyła zestaw uczciwych systemów jakości dzięki swojej innowacyjności i profesjonalizmowi. Firma w pełni wdrożyła system zarządzania ERP i sieciowe informacje śledzące proces produkcyjny, które mogą monitorować różne parametry procesu produkcyjnego w czasie rzeczywistym, aby zapewnić stabilność i stałą jakość produktu.
W odpowiedzi na powyższe problemy firma podjęła następujące działania zaradcze:
Zoptymalizuj dobór i skład żywicy: Wybierz żywice o odpowiedniej wytrzymałości stopu i lepkości przy ścinaniu, aby poprawić ogólną wydajność i stabilność folii.
Ulepsz projekt formy: Zoptymalizuj szczelinę formy i konstrukcję kanału płynu, aby zapewnić równomierny przepływ i chłodzenie stopionego materiału w formie.
Wzmocnij konserwację i pielęgnację śruby: Regularnie sprawdzaj zużycie śruby i wymień śrubę z większym zużyciem na czas, aby zapewnić jednolitość i stabilność temperatury stopu.
Zoptymalizuj konstrukcję pierścienia powietrznego: Dostosuj prędkość i kierunek przepływu powietrza w pierścieniu powietrznym, aby zapewnić równomierne chłodzenie i rozciąganie folii.
Wzmocnij monitorowanie i testowanie jakości: Użyj zaawansowanego sprzętu i instrumentów testujących, aby ściśle testować i kontrolować różne wskaźniki wydajności folii, aby upewnić się, że jakość produktu spełnia wymagania klienta.
Adres: Nr 18, Wushuang Road, miasto Zhangzhu, miasto Yixing, prowincja Jiangsu, Chiny. 214231
Tel: +86-0510-85599233
Telefon komórkowy/WhatsApp: 0086-15026862705
E-mail: [email protected]
[email protected]
Prawa autorskie © Changxi Packaging Technology (Yixing) Co., Ltd Wszelkie prawa zastrzeżone. Niestandardowe Współwytłaczana folia o wysokiej barierowości Fabryka
