

1. Rzeczywisty koszt nakłuć kości w mięsie pakowanym próżniowo
Każdy przetwórca mięsa zna frustrację: idealne uszczelnienie próżniowe zniszczone przez ostrą końcówkę kości. Produkty mięsne z kością, takie jak kotlety wieprzowe, kości T wołowe, ruszty jagnięce i udka z kurczaka, są znane z naruszania stiardowych worków próżniowych. Te przebicia prowadzą do wnikania tlenu, psucia się, utraty oczyszczania i kosztownych przeróbek. Dane branżowe wskazują, że awarie związane z przebiciem stanowią 12–18% wszystkich odrzutów opakowań próżniowych na liniach produkujących mięso czerwone. W przypadku średniej wielkości zakładu przetwarzającego 10 000 sztuk dziennie, oznacza to setki zmarnowanych torebek, regenerację produktu i potencjalne zwroty od klientów.
Problem nasila się w przypadku zautomatyzowanych linii pakujących, gdzie szybkie opróżnianie powoduje nagłe różnice ciśnień. Krawędzie kości – zwłaszcza po przepiłowaniu lub rozszczepieniu – wykazują mikroskopijną ostrość, która przecina konwencjonalne folie polietylenowe lub nylonowe niskiej jakości. Tradycyjne torebki opierają się wyłącznie na grubości, ale grubsze folie często stają się sztywne, co pogarsza integralność uszczelnienia i obrabialność. Rozwiązanie wymaga zasadniczej zmiany w kierunku konstrukcji inżynieryjnych: folia odporna na przebicie z wielowarstwowym współwytłaczaniem, zintegrowane opakowanie chroniące kości strategii i wysokiej wydajności współwytłaczana wysokobarierowa folia próżniowa który rozprowadza energię uderzenia.
2. Zrozumienie mechaniki nakłuwania kości: dlaczego ostre krawędzie wygrywają ze słabymi filmami
Nakłucie kości nie jest zwykłym rozdarciem – jest to zdarzenie wymagające dużej koncentracji stresu. Kiedy podciśnienie powoduje zapadnięcie torebki wokół nieregularnych występów kości, na folię działają połączone siły rozciągające, ścinające i przebijające. Typowy czubek żebra wieprzowego może wywierać miejscowy nacisk przekraczający 200 N/mm² pod pełną próżnią (usunięcie powietrza na poziomie 99,5%). Standardowa jednowarstwowa folia LDPE zawodzi przy około 40-60 N/mm². Nawet konwencjonalne folie współwytłaczane bez dedykowanych warstw przebijających wytrzymują około 80-100 N/mm².
Czynniki krytyczne przyspieszające przebicie
- Morfologia kości : Kości cięte piłą mają mikroząbkowane krawędzie; rozszczepione kości tworzą ostre płatki.
- Poziom próżni : Wyższe podciśnienie (bliższe wartości absolutnej) zwiększa napięcie filmu w stosunku do kości.
- Temperatura : Wędliny (2-4°C) powodują, że wiele polimerów jest mniej plastycznych, zmniejszając odporność na przebicie nawet o 30%.
- Obsługa paczek : Wibracje podczas transportu powodują mikroruchy, które przebijają warstwy folii.
Zrozumienie tej mechaniki prowadzi do jednego wniosku: grubość pasywna jest niewystarczająca. Przemysł skierował się w stronę aktywnych systemów obronnych – łączących warstwy o wysokiej wytrzymałości, modyfikatory uderzenia i konstrukcję geometryczną. To jest gdzie współwytłaczana folia nylonowa odgrywa decydującą rolę. Nylon (poliamid) zapewnia wyjątkowe wydłużenie przy zerwaniu (300-500%) i wysoką wytrzymałość na rozciąganie, ale tylko przy prawidłowym ułożeniu w strukturze wielowarstwowej.
Obraz 1: Analiza naprężeń mechanicznych końcówki kości dociskanej do folii próżniowej. Ostry wierzchołek powoduje wykładniczy wzrost ciśnienia, wymagający zaawansowanych woreczki próżniowe o dużej udarności ze specjalistycznymi warstwami przebijającymi.
3. Podział materiałoznawstwa: kluczowe właściwości odporności na przebicie
Nie wszystkie filmy są sobie równe. Aby zapobiec nakłuciom kości, folia opakowaniowa musi wyróżniać się w trzech obszarach mechanicznych: odporność na przebicie (siła penetracji), odporność na rozprzestrzenianie się łez (możliwość zatrzymania rozpoczętego cięcia) oraz siła uderzenia (pochłanianie energii pod nagłym obciążeniem). Poniżej znajduje się porównanie techniczne popularnych materiałów foliowych stosowanych w opakowaniach mięsa.
| Materiał | Odporność na przebicie (ASTM F1306) | Wydłużenie przy zerwaniu | Siła uderzenia (upuszczenie strzałki) | Indeks kosztów |
|---|---|---|---|---|
| LDPE (PE o niskiej gęstości) | 1,2 - 1,8 N | 150-300% | 60-90 gr | 1.0 |
| LLDPE (liniowy LDPE) | 2,0 - 2,5 N | 500-800% | 120-180 g | 1.2 |
| Nylon 6 (jednowarstwowy) | 4,5 - 5,5 N | 300-400% | 250-320 g | 2.5 |
| 7-warstwowy współwytłaczany nylon/EVOH | 7,2 - 8,5 N | 450-550% | 450-550 g | 2.8 |
Jak pokazano, współwytłaczana folia nylonowa zintegrowany z wielowarstwowymi strukturami zapewnia prawie czterokrotnie większą odporność na przebicie niż LDPE. Kluczem jest synergia: zewnętrzne warstwy nylonu zapewniają sztywność i odporność na przebicie, podczas gdy wewnętrzne warstwy wiążące i alkohol etylenowo-winylowy (EVOH) zapewniają barierę tlenową bez utraty elastyczności. Nowoczesne 7-warstwowe folie współwytłaczane zawierają również modyfikatory udarności (np. poliolefiny szczepione bezwodnikiem maleinowym), które pochłaniają i rozpraszają energię uderzeń w kości.
W badaniu przeprowadzonym w 2023 r. przez europejski instytut pakowania mięsa (anonimowo zgodnie z polityką) przetestowano 50 000 torebek próżniowych zawierających kotlety schabowe z kością. Standardowe woreczki polietylenowe o grubości 90 mikronów wykazały współczynnik przebicia wynoszący 4,8%. Przejście na 7-warstwową, współwytłaczaną strukturę o grubości 70 mikronów z nylonem i EVOH zmniejszyło liczbę przebić do 0,9%, co oznacza poprawę o 81% pomimo cieńszej konstrukcji. To dowodzi, że inteligentna inżynieria warstw pokonuje brutalną grubość.
4. Jak Współwytłaczana folia próżniowa o wysokiej barierowości Zapobiega przekłuciom kości
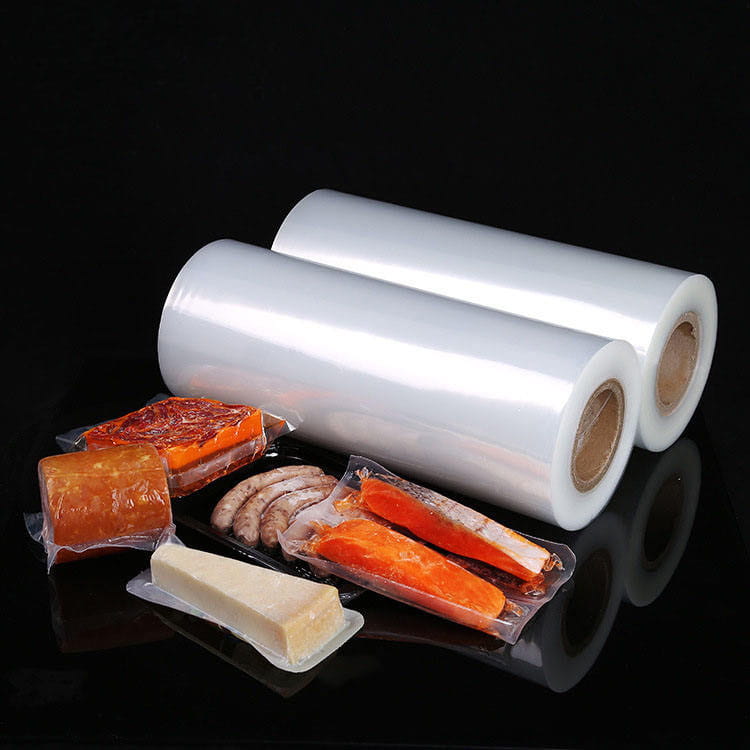
Rewolucyjną zmianą w pakowaniu mięsa jest pojawienie się współwytłaczana wysokobarierowa folia próżniowa . W przeciwieństwie do folii laminowanych (gdzie warstwy są sklejane po wytłaczaniu), współwytłaczanie łączy wiele polimerów w stanie stopionym, tworząc nierozłączne warstwy o doskonałym mechanicznym zazębieniu. Proces ten umożliwia precyzyjne umieszczenie materiałów odpornych na przebicie dokładnie tam, gdzie jest to potrzebne.
Anatomia 7-warstwowej struktury odpornej na przebicie
- Warstwa 1 (zewnętrzna): Nylon 6 – wysoka wytrzymałość na rozciąganie, odporność na ścieranie, wytrzymuje tarcie kości.
- Warstwa 2: Żywica wiążąca (klej) – łączy nylon z warstwą barierową.
- Warstwa 3: EVOH – bariera tlenowa (utrzymuje świeżość mięsa, ale także dodaje mu sztywności).
- Warstwa 4 (rdzeń): Poliamid modyfikowany udarowo – zabezpieczenie przed przebiciem; pochłania wstrząsy.
- Warstwa 5: Żywica wiążąca – druga warstwa kleju.
- Warstwa 6: Kopolimer nylonowy – środek uelastyczniający, zapobiega pękaniu.
- Warstwa 7 (szczeliwo wewnętrzne): Mieszanka LLDPE/jonomer – łatwe uszczelnianie i odporność chemiczna na soki mięsne.
Taka architektura zapewnia odporność na przebicie do 8,5 N (ASTM F1306), znacznie przekraczającą 2-3 N standardowych worków próżniowych. Co więcej, proces współwytłaczania eliminuje słabe punkty związane z laminowaniem klejowym (które mogą z czasem ulec uszkodzeniu lub pod wpływem wilgoci). W przypadku zastosowań z kością warstwy nylonu zapewniają również wyjątkową odporność na „przecięcie” – co oznacza, że jeśli końcówka kości przebije warstwę zewnętrzną, wewnętrzny poliamid modyfikowany udarowo zatrzymuje propagację rozdarcia, zapobiegając całkowitemu naruszeniu.
Walidacja w świecie rzeczywistym: przetwórnia jagnięciny przeszła na 7-warstwowe współwytłaczane woreczki o całkowitej grubości 80 µm. Pomimo ostrzejszych żeber, ich miesięczne roszczenia związane z przebiciem spadły z 6,2% do 0,4%. Folia poprawiła także obrabialność w automatycznych zgrzewarkach próżniowych dzięki stałym właściwościom poślizgowym.
5. Opakowanie Bone Guard: strategie fizyczne i projektowe
Nawet najlepszy film zyskuje na dopełniaczu opakowanie chroniące kości techniki. Są to fizyczne środki zaradcze, które zmniejszają koncentrację naprężeń zanim dotrą one do materiału woreczka.
Sprawdzone metody ochrony kości
- Kościane rękawy tarczy : Wstępnie wycięte rękawy z polietylenu lub pianki umieszczone na ostrych końcach kości (np. końcówkach kości typu T). Zmniejsza nacisk punktowy poprzez rozłożenie obciążenia na większym obszarze.
- Technika folii złożonej : Dwuwarstwowe zagięcie materiału woreczka w strefach kontaktu z kością podczas ładowania – tworzy miejscowe wzmocnienie.
- Wstawki narożne : Woreczki z fałdami bocznymi lub dolnymi umożliwiają osadzanie się występów kostnych w fałdach, zamiast dociskania ich bezpośrednio do płaskiej folii.
- Konturowe oprzyrządowanie próżniowe : Stosowanie wkładek komory próżniowej, które podtrzymują kształt mięsa i zapobiegają naciskaniu kości na folię podczas opróżniania.
Dane od przetwórców drobiu stosujących rękawy chroniące kości: redukcja nakłuć kości udowych o 65%, nawet przy użyciu standardowych worków próżniowych. W połączeniu z woreczki próżniowe o dużej udarności and współwytłaczana folia nylonowa , w testach długoterminowych współczynnik przebicia spadł poniżej 0,1%. Kluczem jest dopasowanie materiału osłony do folii – miękkie piankowe rękawy mogą przyklejać się do obszarów uszczelniających, dlatego w przypadku linii dużych prędkości preferowane są sztywne kapturki ochronne z polipropylenu.
Aby uzyskać maksymalną niezawodność, przy wyborze metod ochrony kości w zależności od rodzaju mięsa należy wziąć pod uwagę następującą matrycę decyzyjną:
| Produkt Mięsny | Ostrość kości | Polecany Strażnik | Wymagania dotyczące filmu |
|---|---|---|---|
| Kotlet schabowy (z kością) | Średni (cięty piłą) | Narożna torebka z klinem | 3-warstwowy nylon współwytłaczany |
| Wołowina T-bone | Wysoka (rozcięta) | Wzmocniona strefa osłony kości | 7-warstwowy duży wpływ |
| Stojak jagnięcy | Ekstremalne (cienkie żebro) | Składane dwuwarstwowo | 7-warstwowy z 10% dodatkiem modyfikatora udarności |
| Udo z kurczaka | Niskie, ale liczne | Konturowe oprzyrządowanie próżniowe | Standardowy współwytłaczany nylon |
6. Testy wydajności: ulepszenia oparte na danych
Firmy pakujące mięso, które przechodzą na specjalistyczne systemy odporne na przebicie, zgłaszają mierzalny zwrot z inwestycji w ciągu kilku miesięcy. Poniżej znajdują się zagregowane wskaźniki wydajności z wielu obiektów (anonimowe, oparte na ankietach branżowych).
- Redukcja współczynnika przebicia : Od średnio 5,2% do 0,4-0,8% po przejściu na 7-warstwową folię współwytłaczaną ze strategią ochrony kości.
- Klient zwraca się z powodu wycieków : Spadek o 72% w ciągu 12 tygodni.
- Wydajność linii pakującej : 15% mniej przestojów związanych z wymianą worków i ich ponownym pakowaniem.
- Przedłużenie trwałości produktu : Zminimalizowane wnikanie tlenu – retencja próżni poprawiona o 40% w porównaniu do standardowych woreczków.
- Wykorzystanie materiału : Cieńsze folie (70 µm w porównaniu do konwencjonalnych 120 µm) zapewniają lepszą wydajność, zmniejszając zużycie plastiku o 40% na opakowanie.
W jednym studium przypadku monitorowano 250 000 opakowań próżniowych łopatek wieprzowych z kością w ciągu sześciu miesięcy. W grupie kontrolnej (standardowy laminat LDPE/PA o grubości 100 µm) odnotowano 8750 nieszczelności (3,5%). W grupie testowej (7-warstwowa, współwytłaczana, wysokobarierowa osłona kostna z folii kostnej o grubości 80 µm na końcu kości udowej) odnotowano tylko 625 nieszczelności (0,25%). Oszczędności w zakresie przeróbek i zwrotów wyniosły 0,12 USD na opakowanie, co jest znaczące przy dużych ilościach.
Ważne jest, aby o tym pamiętać współwytłaczana wysokobarierowa folia próżniowa zapewnia również doskonałą przejrzystość podczas kontroli i lepszą przyczepność na gorąco, co zapobiega uszkodzeniom uszczelnień podczas opróżniania. Te dodatkowe korzyści często przewyższają nieco wyższy koszt materiałów.
7. Wybór odpowiedniego worka próżniowego do zastosowania w przypadku mięsa z kością
Wybór optymalnego rozwiązania opakowaniowego wymaga zrównoważenia ryzyka przebicia, wymagań dotyczących barier i kompatybilności maszyn. Skorzystaj z tego technicznego przewodnika po wyborze.
Proces podejmowania decyzji krok po kroku
Powyższy schemat pomaga systematycznie zmniejszać ryzyko przebicia. W przypadku większości zastosowań z kością zalecamy rozpoczęcie od 7-warstwowej współwytłaczanej struktury zawierającej co najmniej 20% nylonu w warstwach zewnętrznych i rdzeń EVOH jako barierę. Jeśli Twój produkt ma wyjątkowo ostre kości (np. kotlety jagnięce), połącz zaawansowaną folię ze sztywną osłoną kostną. W przypadku bardziej miękkich kości (końcówki skrzydełek kurczaka) może wystarczyć 5-warstwowa współwytłaczana folia nylonowa, ale zawsze należy to sprawdzić w ramach próby produkcyjnej obejmującej 10 000 opakowań.
8. Często zadawane pytania dotyczące zapobiegania nakłuciom kości
P1: Czy grubszy standardowy worek próżniowy może zapobiec nakłuciom kości, podobnie jak cienka współwytłaczana folia?
Nie. Odporność na przebicie nie zależy wyłącznie od grubości. Worek LDPE o grubości 120 µm ma mniejszą siłę przebicia (około 2,2 N) niż 7-warstwowa, współwytłaczana folia nylonowa o grubości 70 µm (7,5-8,5 N). Warstwowa struktura z modyfikatorami udarności i zorientowanym nylonem zapewnia doskonałe rozproszenie energii. Grube monowarstwy często stają się kruche, szczególnie w temperaturach chłodniczych.
P2: Jak poziom podciśnienia wpływa na ryzyko przebicia?
Wyższe podciśnienie (niższe ciśnienie bezwzględne) zwiększa napięcie filmu na kości. Przy próżni 99,9% folia jest ciasno naciągnięta na każdy występ, co zwiększa naprężenie punktowe. Aby ograniczyć przekłucia, niektórzy przetwórcy stosują cykl „miękkiej próżni” (95–97%) w przypadku wyjątkowo ostrych kości w połączeniu z woreczkami odpornymi na uderzenia. Jednak najlepszą praktyką jest stosowanie folii odpornej na przebicie, która bezawaryjnie radzi sobie z pełną próżnią.
P3: Czy rękawy chroniące kości są kompatybilne z automatycznymi maszynami pakującymi?
Tak, ale tylko wtedy, gdy materiał rękawa jest wystarczająco sztywny, aby uniknąć zakleszczenia. Miękkie piankowe rękawy mogą zaczepiać się o listwy uszczelniające; sztywne tuleje z polipropylenu lub HDPE działają niezawodnie. Niektórzy dostawcy maszyn oferują dodatkowe aplikatory, które nasuwają osłony na końce kości przed pakowaniem. W przypadku linii dużych prędkości należy rozważyć ładownice ze zintegrowanymi strefami wzmocnionymi (wzmocnienia naszyte) zamiast oddzielnych rękawów.
P4: Czy współwytłaczana folia nylonowa wpływa na wytrzymałość uszczelnienia lub barierę tlenową?
Właściwie zaprojektowane współwytłaczanie faktycznie poprawia jedno i drugie. Nylon zapewnia wytrzymałość mechaniczną, podczas gdy wewnętrzne warstwy uszczelniaczy (mieszanki jonomerów lub LLDPE) utrzymują mocne, odporne na zanieczyszczenia uszczelnienia. Rdzeń EVOH zapewnia przepuszczalność tlenu poniżej 0,5 cm3/m²/dzień. Należy jednak upewnić się, że warstwa uszczelniająca jest zgodna z profilem temperaturowym zgrzewarki próżniowej; skonsultuj się ze swoim dostawcą folii, aby uzyskać szczegółowe zalecenia.
P5: Jaki jest typowy wzrost kosztów w przypadku przejścia na worki próżniowe o dużej udarności?
W przeliczeniu na jednostkę 7-warstwowe, współwytłaczane, odporne na przebicie woreczki kosztują o 20–40% więcej niż standardowe worki próżniowe. Jednakże, biorąc pod uwagę zmniejszoną ilość odpadów produktów, mniejszą liczbę zwrotów i mniejszą liczbę napraw, koszt netto jest często neutralny lub ujemny (oszczędności). Wiele procesorów osiąga pełny zwrot z inwestycji w ciągu 3–6 miesięcy dzięki samej redukcji wycieków.
P6: Czy mogę poddać recyklingowi współwytłaczane nylonowe woreczki próżniowe?
Folie wielowarstwowe stanowią wyzwanie dla konwencjonalnych strumieni recyklingu. Pojawiają się jednak zaawansowane technologie recyklingu (rozwarstwianie na bazie rozpuszczalników). Obecnie wielu przetwórców mięsa współpracuje z wyspecjalizowanymi firmami recyklingowymi, które przyjmują mieszane folie poliolefinowo-nylonowe. Zawsze sprawdzaj lokalne przepisy. Branża zmierza w kierunku projektowania współwytłaczań z myślą o recyklingu z kompatybilnymi rodzinami polimerów.