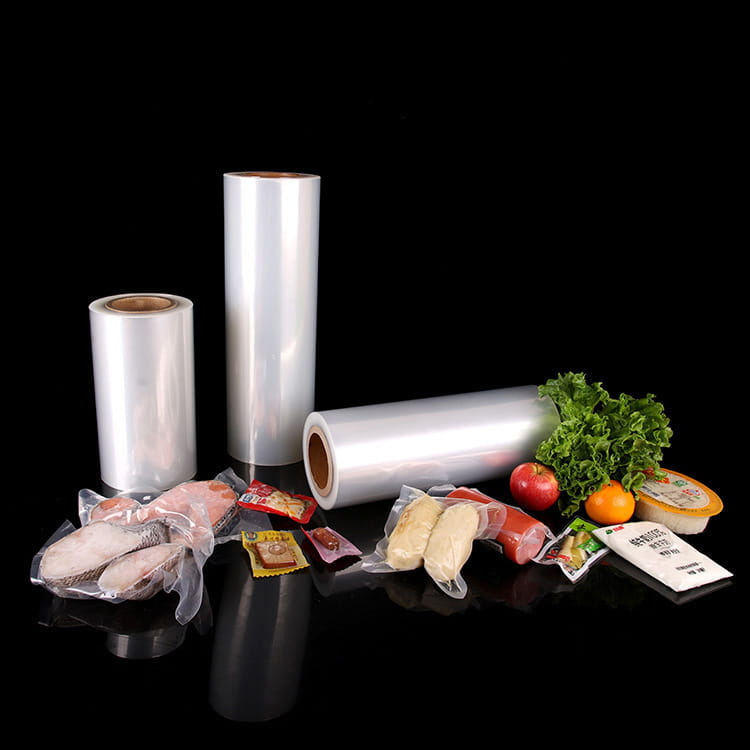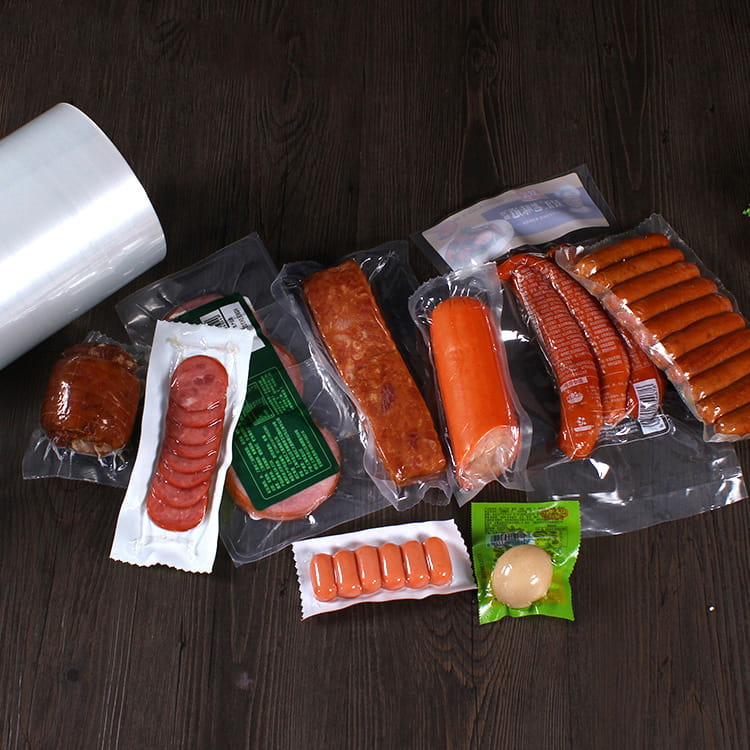


We współczesnym projektowaniu systemów pakowania żywności wybór odpowiednich materiałów jest kwestią kluczową wielodyscyplinarna decyzja inżynierska co bezpośrednio wpływa na jakość produktu, efektywność łańcucha dostaw, zgodność z przepisami i zrównoważony rozwój cyklu życia. Wśród zaawansowanych rozwiązań polimerowych, evoh folia wysokobarierowa do pakowania żywności staje się coraz częściej głównym tematem dyskusji w zespołach technicznych, których zadaniem jest integracja systemów pakowania, inżynieria materiałowa i strategia zaopatrzenia.
1. Materiały opakowaniowe w kontekście: wymagania funkcjonalne i ograniczenia systemowe
Opakowania do żywności spełniają wiele wymagań funkcjonalnych w łańcuchach dostaw, w tym:
- Ochrona barierowa : zapobieganie przedostawaniu się tlenu, wilgoci, aromatów i zanieczyszczeń.
- Integralność mechaniczna : odporność na przebicie, rozdarcie, uderzenia i naprężenia podczas napełniania, rozprowadzania i przenoszenia.
- Zgodność procesu : przydatność do termoformowania, zgrzewania, sterylizacji i zautomatyzowanych linii pakujących.
- Zgodność z przepisami : standardy bezpieczeństwa w kontakcie z żywnością w różnych jurysdykcjach.
- Profil zrównoważonego rozwoju : zgodność z korporacyjnymi celami środowiskowymi i zasadami gospodarki o obiegu zamkniętym.
Tradycyjne folie, takie jak polietylen (PE), polipropylen (PP), poliester (PET) i poliamid (PA), służą od dziesięcioleci w zastosowaniach związanych z pakowaniem żywności. Jednakże zmieniające się formaty produktów i wymagania dotyczące wydłużonego okresu przydatności do spożycia stanowią wyzwanie dla konwencjonalnych materiałów w zakresie wydajności bariery, wydajności procesu i wykorzystania zasobów.
2. Porównanie właściwości materiału
Rygorystyczne analizy porównawcze należy rozpocząć od podstawowych właściwości fizycznych i chemicznych. W projektowaniu systemu właściwości te wpływają na wydajność bariery, zachowanie podczas formowania, właściwości uszczelniające i wytrzymałość mechaniczną.
2.1 Przegląd strukturalny
| Kategoria nieruchomości | Tradycyjne materiały | Folia wysokobarierowa EVOH do pakowania żywności |
|---|---|---|
| Struktura chemiczna | Homopolimery (PE, PP); półkrystaliczny aromatyczny (PET); sieci poliamidowe | Kopolimer etylenu i alkoholu winylowego o wysokiej zawartości etylenu |
| Mechanizm barierowy | Bariera głównie poprzez gęstość upakowania łańcucha lub obszary krystaliczne | Bariera przez dopasowanie molekularne ugrupowań alkoholu winylowego zapewniając niską przepuszczalność gazów |
| Typowe zastosowanie | Prosta bariera lub warstwa strukturalna | Centralna warstwa barierowa w konstrukcjach wielowarstwowych |
| Wrażliwość na wodę | Stosunkowo niewrażliwy | Na działanie bariery wpływa wilgotność |
| Obróbka termiczna | Szeroki zakres topienia; solidna obróbka cieplna | Czułe okno termiczne do utrzymywania bariery |
Kluczowe spostrzeżenia: evoh folia wysokobarierowa do pakowania żywności funkcjonuje przede wszystkim jako wysokowydajna warstwa barierowa zintegrowana z wielowarstwową architekturą folii, a nie jako samodzielna folia strukturalna.
2.2 Działanie bariery: przenikanie tlenu i wilgoci
Charakterystykę bariery określa się ilościowo na podstawie szybkości transmisji — szybkości przepuszczania tlenu (OTR) i szybkości przepuszczania pary wodnej (WVTR):
- Tradycyjne materiały takie jak PE i PP wykazują umiarkowany do wysokiego OTR , wymagające dodatkowych warstw w przypadku wrażliwych produktów.
- Zapewniają PET i PA ulepszona bariera mechaniczna i umiarkowana ale z natury nie zapewniają bardzo niskiej przepuszczalności gazu.
Osadzone w wielowarstwowej strukturze, evoh folia wysokobarierowa do pakowania żywności dostarcza o rzędy wielkości niższa przepuszczalność tlenu w porównaniu do typowych folii PE/PP. Jednak jego działanie barierowe jest zależne od wilgotności względnej — projekty inżynieryjne muszą uwzględniać skutki pęcznienia wywołanego wilgocią, które mogą przejściowo wpływać na integralność bariery.
Implikacje inżynieryjne: Umieszczenie warstwy barierowej i strategie zarządzania wilgocią (np. sąsiadujące warstwy hydrofobowe) to krytyczne czynniki projektowe zapewniające stałą wydajność.
3. Integracja produkcji i procesów
Inżynierowie zajmujący się systemami pakowania muszą ocenić zgodność materiałów ze sprzętem do formowania, uszczelniania i automatyzacji.
3.1 Termoformowanie i zgrzewanie
Tradycyjne filmy :
- PE i PP zapewniają szerokie okna zgrzewane, tolerujące zmienność procesu.
- PET zapewnia wysoką wytrzymałość mechaniczną, ale zazwyczaj wymaga specjalistycznych warstw uszczelniających.
Konstrukcje oparte na EVOH :
- Należy zintegrować z kompatybilnymi warstwami uszczelniającymi i wiążącymi.
- Wymagają kontrolowanych profili termicznych podczas formowania, aby zapobiec pogorszeniu właściwości barierowych.
- Wystawa węższe okna przetwarzania , wymagające precyzyjnej kontroli termicznej na liniach formujących.
Ramy oceny ryzyka dla integracji produkcji powinny uwzględniać:
| Czynnik produkcyjny | Tradycyjny film | Folia wysokobarierowa EVOH |
|---|---|---|
| Okno zgrzewane na gorąco | Szeroki | Wąskie |
| Ryzyko degradacji termicznej | Niski | Umiarkowany (wymaga kontroli) |
| Kalibracja sprzętu | Standardoweowe | Wysoka precyzja zapewniająca powtarzalność |
| Formowanie złożoności | Niski–medium | Średnio-wysoki |
Inżynieria na wynos: Wdrożenie evoh folia wysokobarierowa do pakowania żywności często pociąga za sobą podnoszenie kwalifikacji operatorów , inwestując w zaawansowaną kontrolę procesów i udoskonalając praktyki konserwacji w celu utrzymania jakości.
4. Projektowanie systemów barier i architektury wielowarstwowe
Skuteczność evoh folia wysokobarierowa do pakowania żywności zależy od jego integracji z zoptymalizowanym wielowarstwowy system barier .
4.1 Role warstwy funkcjonalnej
Typowa struktura wielowarstwowa może obejmować:
- Zewnętrzna warstwa konstrukcyjna : zapewnia sztywność, drukowność i odporność na nadużycia.
- Warstwy wiązania : umożliwia adhezję pomiędzy chemicznie odmiennymi polimerami.
- Warstwa barierowa (evoh) : podstawowa bariera dla gazów i aromatów.
- Warstwa uszczelniająca : łączy się ze sprzętem do zgrzewania i zapewnia integralność zamknięcia opakowania.
Wyzwaniem w projektowaniu jest zrównoważenie wydajności bariery z możliwością produkcji i recyklingu.
Zasada projektowania inżynieryjnego: Przypisz funkcję każdej warstwy do jej kompromisów w zakresie wydajności i integruj ją wzdłuż cyklu życia produktu (produkcja → przechowywanie → koniec życia).
5. Względy prawne, bezpieczeństwa i zgodności
Materiały opakowaniowe do żywności muszą być zgodne z przepisami dotyczącymi kontaktu z żywnością obowiązującymi w wielu jurysdykcjach, takich jak FDA (USA), EFSA (UE) i innymi normami krajowymi.
- Oceny regulacyjne skupiają się na ekstrahowalne i wymywalne , progi migracji i obojętność w kontakcie z żywnością.
- Materiały takie jak PE, PP i PET mają od dawna ugruntowane regulacje prawne.
- Wysokobarierowa folia EVOH do pakowania żywności , zastosowany w zatwierdzonych konstrukcjach, podobnie spełnia kryteria bezpieczeństwa w kontakcie z żywnością, ale zespoły techniczne powinny sprawdzić zgodność z listami regionalnymi i limitami stężeń.
Uwaga dotycząca inżynierii systemu: Zgodność z przepisami nie jest statyczna – ewoluuje wraz z dowodami naukowymi i zmianami w polityce regionalnej. Inżynierowie zajmujący się pakowaniem muszą uwzględnić ciągłe monitorowanie zgodności w zarządzaniu cyklem życia produktu.
6. Wydajność mechaniczna w warunkach obciążenia łańcucha dostaw
Podstawowa różnica między tradycyjnymi opakowaniami a materiałami o zwiększonej barierowości polega na działaniu pod wpływem naprężeń mechanicznych:
- Tradycyjne filmy zapewniają przewidywalne właściwości w zakresie wydłużenia i pochłaniania energii, korzystne w przypadku nieostrożnego obchodzenia się.
- Konstrukcje wysokobarierowe często wykazują zwiększoną sztywność i zmniejszoną tolerancję na odkształcenia ze względu na sztywną warstwę barierową.
Tabela 2 ilustruje porównawcze wzorce wydajności mechanicznej.
| Własność mechaniczna | Tradycyjny film Structures | Systemy wielowarstwowe oparte na EVOH |
|---|---|---|
| Wytrzymałość na rozciąganie | Umiarkowany-Wysoki | Wysoka |
| Wydłużenie przy zerwaniu | Wysoka | Niskier than traditional films |
| Odporność na uderzenia | Dobrze | Zależnie od projektu warstwy zewnętrznej |
| Odporność na przebicie | Zależne od aplikacji | Często ulepszane za pomocą konstrukcji inżynieryjnych |
Inżynieria projektowa musi uwzględniać połączony profil mechaniczny wszystkich warstw.
7. Stabilność termiczna i zgodność z procesami spożywczymi
Materiały opakowaniowe do żywności muszą wytrzymywać gradienty temperatury podczas:
- Operacje napełniania i uszczelniania
- Pasteryzacja lub sterylizacja retortowa
- Przechowywanie w stanie zamrożonym lub schłodzonym
Tradycyjne materiały opakowaniowe mogą napotkać ograniczenia w sterylizacji w wysokiej temperaturze ze względu na skurcz lub uszkodzenie uszczelnienia.
Systemy barier EVOH wymagają starannego profilowania termicznego:
- Australijska sterylizacja czerwonego mięsa pokazała, że w przypadku cykli wysokotemperaturowych należy zapewnić integralność warstwy barierowej.
- Profile chłodzące muszą łagodzić naprężenia wewnętrzne spowodowane różnicowym skurczem pomiędzy warstwami.
Kluczowe działanie inżynieryjne: Przeprowadzić testy cykli termicznych w reprezentatywnych warunkach dla każdego zapakowanego produktu.
8. Zrównoważony rozwój i kwestie związane z końcem cyklu życia
Cele zrównoważonego rozwoju przedsiębiorstw i presja regulacyjna skłaniają inżynierów zajmujących się pakowaniem do oceny wpływu na środowisko:
- Tradycyjne monopolimery, takie jak PE lub PP, zwykle łatwo nadają się do recyklingu w ramach istniejących strumieni.
- Struktury wielowarstwowe z wieloma polimerami (m.in evoh folia wysokobarierowa do pakowania żywności ) stwarzają wyzwania w zakresie recyklingu ze względu na trudności w separacji.
Analiza kompromisu należy rozważyć:
- Redukcja zużycia materiału dzięki cieńszym warstwom barierowym.
- Wpływ na środowisko w cyklu życia (energia ucieleśniona, ślad węglowy).
- Dostępność zaawansowanych technologii recyklingu (np. kompatybilizacja, recykling chemiczny).
Podejście inżynierii systemowej: Przyjęcie zasad ekoprojektu, które równoważą funkcjonalność i możliwość recyklingu w całym łańcuchu dostaw.
9. Analiza kosztów i korzyści dla podejmowania decyzji strategicznych
Z punktu widzenia zakupów i zarządzania technicznego ocena całkowitego kosztu posiadania wymaga:
- Koszt materiału na jednostkę powierzchni
- Wydajność przetwarzania i ilość złomu
- Korzyści związane z wydłużeniem okresu przydatności do spożycia
- Redukcja marnowania żywności dzięki doskonałej barierze
- Nakłady inwestycyjne na modernizację procesów
Analityczny model kosztów powinien integrować zarówno czynniki ilościowe, jak i jakościowe, aby kierować decyzjami.
Przykładowe czynniki kosztowe:
| Element kosztowy | Tradycyjne materiały | Folia wysokobarierowa EVOH |
|---|---|---|
| Koszt surowca | Niskier | Wysokaer |
| Wydajność przetwarzania | Wysoka | Wymaga kalibracji |
| Wpływ na trwałość | Umiarkowane | Potencjalnie znaczące |
| Waga opakowania | Zmienna | Często niższe dla równoważnej ochrony |
| Wpływ na cykl życia | Standardoweowe | Wymaga oceny zrównoważonego rozwoju |
Wartość ekonomiczną przedłużenia okresu przydatności do spożycia należy określić ilościowo pod kątem ograniczenia psucia się, mniejszej liczby zwrotów i większego zadowolenia sprzedawcy detalicznego.
10. Wyzwania integracyjne i najlepsze praktyki
W przypadku przejścia z tradycyjnych materiałów na zaawansowane systemy barier pojawia się kilka praktycznych wyzwań:
- Szkolenie dla inżynierów procesu w zakresie postępowania z materiałami wysokobarierowymi.
- Protokoły testowe zapewniający skuteczność bariery w ekstremalnych warunkach wilgotności i temperatury.
- Wskaźniki kontroli jakości takie jak integralność pęcherzyków, kontrola rozwarstwienia i pomiar wytrzymałości uszczelnienia.
Najlepsze praktyki:
- Przegląd wielofunkcyjny : wcześnie włącz naukowców zajmujących się materiałami, inżynierów procesów i działów zapewnienia jakości.
- Próby pilotażowe : sprawdzenie działania bariery w warunkach produkcyjnych.
- Współpraca dostawców : wymiana danych technicznych w celu optymalizacji specyfikacji materiałów.
- Projektowanie eksperymentów (DOE) w celu zdefiniowania okien operacyjnych.
- Pętle informacji zwrotnej po wprowadzeniu na rynek w celu udoskonalenia wykorzystania materiałów.
Podsumowanie
W tym artykule poddano systematycznej ocenie evoh folia wysokobarierowa do pakowania żywności w porównaniu z tradycyjnymi materiałami opakowaniowymi firmy a Perspektywa inżynierii systemów . Kluczowe wnioski obejmują:
- Wydajność bariery: EVOH oferuje znacznie niższą przepuszczalność gazów, ale wymaga kontroli wilgotności i kompatybilnych warstw.
- Integracja produkcyjna: Wymaga precyzyjnego zarządzania temperaturą i zaawansowanej kontroli jakości.
- Zachowanie mechaniczne i termiczne: Należy oceniać właściwości systemu złożonego, a nie właściwości pojedynczej warstwy.
- Aspekty regulacyjne i zrównoważony rozwój: Wymagaj ciągłego monitorowania i planowania strategicznego.
- Koszty i skutki operacyjne: Należy ująć w ramach całkowitej dostarczonej wartości, w tym okresu przydatności do spożycia i wydajności procesu.
Często zadawane pytania (FAQ)
Pytanie 1: Jaka jest główna zaleta funkcjonalna evoh folia wysokobarierowa do pakowania żywności w porównaniu do tradycyjnych filmów?
A1: Podstawową zaletą jest doskonała wydajność bariery przed przenikaniem tlenu i aromatu, umożliwiając wydłużenie okresu przydatności do spożycia wrażliwych produktów spożywczych po zintegrowaniu z wielowarstwowymi systemami folii.
P2: Czy materiały barierowe EVOH można przetwarzać na standardowych liniach pakujących?
A2: Mogą, ale ścisła kontrola profili termicznych i warunków uszczelnienia jest niezbędne. Inżynierowie zajmujący się pakowaniem powinni skalibrować sprzęt i przeszkolić operatorów, aby radzili sobie z węższymi oknami procesowymi.
P3: Jak wilgotność wpływa na działanie bariery?
A3: Eksponaty EVOH przepuszczalność zależna od wilgoci ; inżynierowie muszą zaprojektować sąsiadujące warstwy hydrofobowe, aby chronić warstwę barierową przed pęcznieniem wywołanym wilgocią.
P4: Jakie wyzwania w zakresie zrównoważonego rozwoju wiążą się z foliami barierowymi EVOH?
A4: Konstrukcje wielowarstwowe komplikują strumienie recyklingu. Inżynierowie powinni to rozważyć zasady ekoprojektowania , pojawiające się technologie recyklingu i korporacyjne cele środowiskowe w zakresie doboru materiałów.
P5: Czy wyższa cena folii wysokobarierowych jest uzasadniona?
A5: rygorystyczne ocena kosztów i korzyści powinien określać ilościowo wydłużony okres przydatności do spożycia, zmniejszone psucie się i lepsze wyniki łańcucha dostaw w stosunku do kosztów materiałów i przetwarzania.
Referencje
- Singh, R. P. i in., Postępy w materiałach do pakowania żywności: systemy barier polimerowych i wydajność , Dziennik Technologii Pakowania, 2024.
- ISO15318: Opakowania – Systemy barier – Definicje i zasady oceny , Międzynarodowa Organizacja Normalizacyjna, 2023.
- Raport techniczny Konsorcjum Inżynierów Opakowań Żywności, Integracja folii wysokobarierowych z automatycznymi liniami pakującymi , 2025.