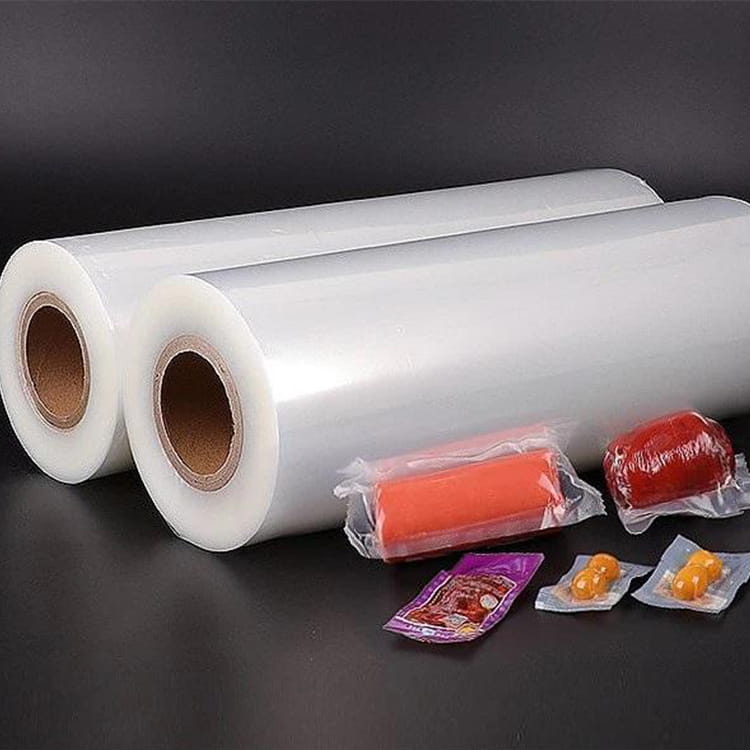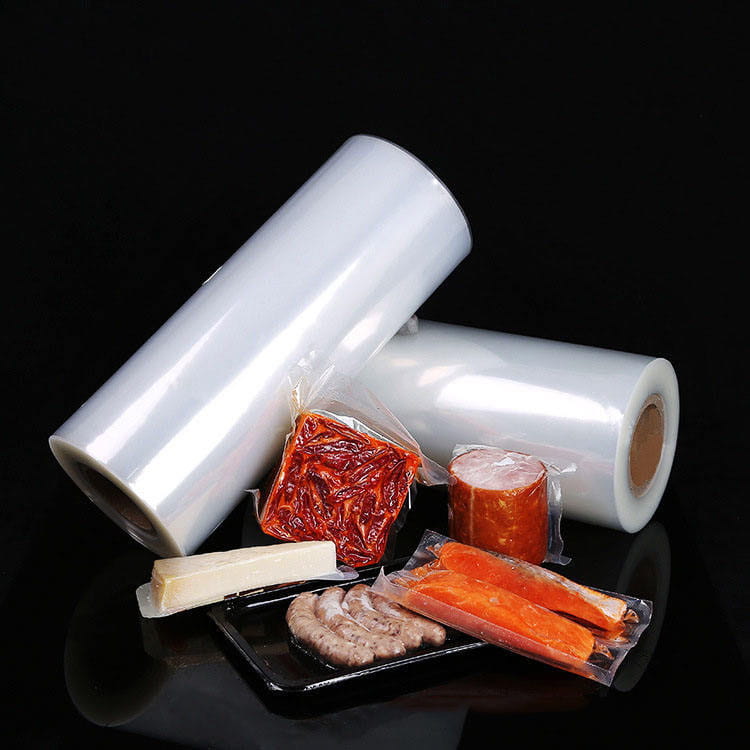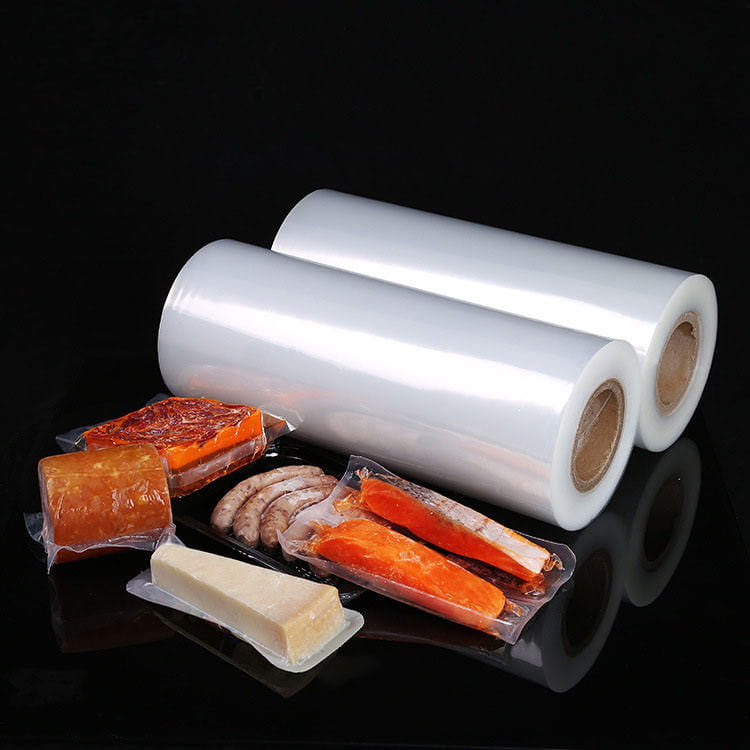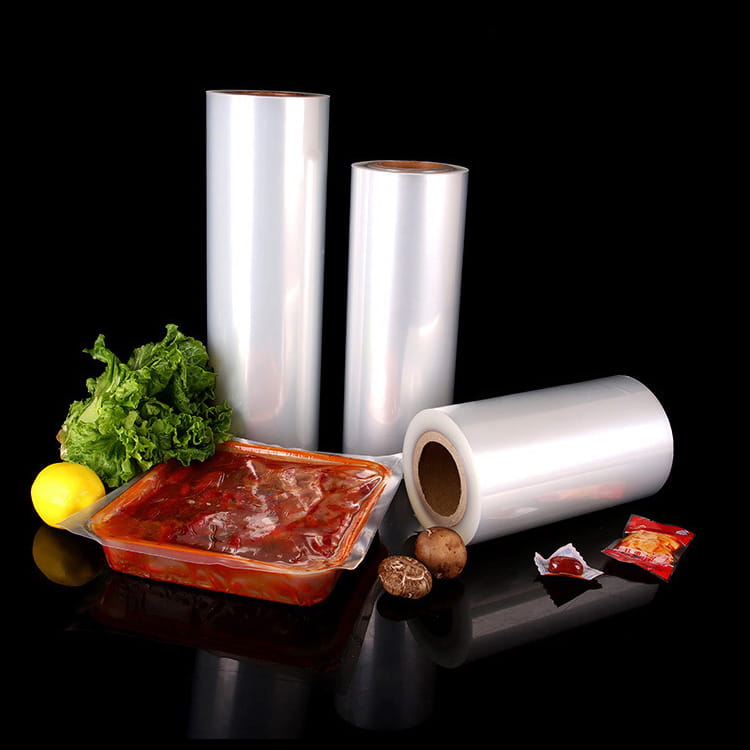


Czym są wysokobarierowe materiały opakowaniowe?
Wysokobarierowe materiały opakowaniowe to specjalistyczne folie lub laminaty zaprojektowane tak, aby blokować przenikanie tlenu, wilgoci, światła i innych gazów z wyjątkowo niską szybkością przedłużając w ten sposób trwałość produktów i zachowując ich jakość. Materiały te są szeroko stosowane w opakowaniach żywności, produktów farmaceutycznych, elektroniki i wyrobów medycznych, gdzie narażenie na działanie środowiska prowadzi do szybkiej degradacji produktu.
W praktyce materiał opakowaniowy jest klasyfikowany jako „wysokobarierowy”, jeśli jego współczynnik przepuszczalności tlenu (OTR) spada poniżej 1 cm3/m²/dzień a współczynnik przepuszczalności pary wodnej (WVTR) jest poniżej 1 g/m²/dzień . Osiągnięcie tych progów wymaga wyboru polimerów z natury bogatych w bariery lub połączenia wielu warstw materiału w procesach współwytłaczania lub laminowania.
Kluczowe właściwości barier i przed czym chronią
Różne zastosowania opakowań wymagają ochrony przed różnymi zagrożeniami. Zrozumienie, która właściwość bariery ma największe znaczenie, pomaga w wyborze odpowiedniego materiału:
| Typ bariery | Co blokuje | Typowe zastosowania | Kluczowa metryka |
|---|---|---|---|
| Bariera tlenowa | Wnikanie O₂ powodujące utlenianie | Mięso, sery, przekąski, kawa | OTR < 1 cm3/m²/dzień |
| Bariera dla wilgoci | Para wodna powodująca psucie się lub zbrylanie | Sucha żywność, farmaceutyki, elektronika | WVTR < 1 g/m²/dzień |
| Bariera Światła | Światło UV/widzialne powodujące utratę składników odżywczych | Nabiał, oleje, witaminy | Przepuszczalność światła < 1% |
| Bariera aromatu/smaku | Migracja smaku do środka lub na zewnątrz | Kawa, przyprawy, dania gotowe | Współczynnik przenikania |
| Bariera Chemiczna | Rozpuszczalniki, chemikalia | Opakowania przemysłowe, medyczne | Ocena odporności chemicznej |
Większość rzeczywistych zastosowań wymaga połączenia właściwości barierowych. Na przykład pakowany próżniowo świeży produkt mięsny wymaga obu jednocześnie doskonałe bariery dla tlenu i wilgoci , których folie jednowarstwowe zazwyczaj nie są w stanie zapewnić.
Typowe materiały wysokobarierowe i ich charakterystyka
Aby osiągnąć wysoką skuteczność barierową, stosuje się kilka polimerów bazowych i powłok. Każdy z nich ma wyraźne mocne strony i kompromisy:
EVOH (alkohol etylenowo-winylowy)
EVOH to jeden z najskuteczniejszych dostępnych materiałów stanowiących barierę dla tlenu, umożliwiający osiągnięcie wartości OTR tak niskich jak 0,01–0,1 cm3·mm/m²/dzień/atm w suchych warunkach. Jednak jego właściwości barierowe znacznie spadają przy wysokiej wilgotności, dlatego EVOH prawie zawsze jest umieszczany pomiędzy warstwami odpornymi na wilgoć w strukturach wielowarstwowych. Jest powszechnie stosowany w opakowaniach żywności do produktów takich jak sosy, soki i przetwory mięsne.
PVDC (polichlorek winylidenu)
PVDC oferuje doskonałe właściwości barierowe dla tlenu i wilgoci oraz utrzymuje wydajność w różnych warunkach wilgotności – co stanowi przewagę nad EVOH. Jest powszechnie stosowany jako powłoka na foliach zorientowanych. Wartości OTR dla powłok PVDC zazwyczaj wahają się od 0,5 do 2 cm3/m²/dzień . Jego stosowanie jest coraz bardziej szczegółowo analizowane ze względu na zawartość chloru i kwestie związane z możliwością recyklingu.
PA (poliamid / nylon)
Nylon zapewnia umiarkowane właściwości barierowe dla tlenu oraz doskonałą wytrzymałość mechaniczną, odporność na przebicie i termoformowalność. Jest często stosowany jako warstwa strukturalna w wielowarstwowych foliach formujących. PA6 i PA6,6 to najpowszechniejsze gatunki stosowane w opakowaniach do żywności.
Folie metalizowane (powłoki AlOx, SiOx)
Cienkie nieorganiczne powłoki tlenkowe — tlenek glinu (AlOx) i tlenek krzemu (SiOx) — osadzone na foliach PET lub OPP zapewniają właściwości barierowe porównywalne z folią aluminiową, ale z zaletą przejrzystość optyczna . Są one coraz częściej stosowane w torebkach retortowych i torebkach stojących, gdzie liczy się widoczność produktu.
Folia aluminiowa
Laminaty foliowe zapewniają zasadniczo całkowitą barierę dla tlenu, wilgoci, światła i aromatów. Są stosowane w zastosowaniach wymagających całkowitej ochrony, takich jak sterylne farmaceutyki o długim okresie przydatności do spożycia, opakowania do kawy i torebki retortowe. Kompromisem jest nieprzezroczystość i zmniejszona możliwość recyklingu.
Wielowarstwowe współwytłaczanie: jak powstają folie tworzące wysoką barierę
Pojedynczy polimer rzadko zapewnia wszystkie wymagane właściwości. Współwytłaczanie wielowarstwowe to dominująca technologia produkcji wysokowydajnych folii opakowaniowych, łącząca zalety różnych żywic w jedną, zintegrowaną strukturę.
Typowy Folia tworząca wysoką barierę stosowane w zastosowaniach do termoformowania mogą składać się z 7 do 9 warstw , z których każdy pełni określoną funkcję:
- Zewnętrzne warstwy konstrukcyjne (np. PA lub PP): wytrzymałość mechaniczna, odporność na przebicie, termoformowalność
- Centralna warstwa barierowa (np. EVOH): bariera tlenowa
- Warstwy wiązania (żywice klejące): łączą ze sobą niekompatybilne polimery bez rozwarstwiania
- Warstwa uszczelniająca (np. PE lub PP): integralność zgrzewania i zgodność z kontaktem z produktem
9-warstwowa architektura współwytłaczania pozwala na precyzyjne dostrojenie całkowitej grubości folii (zazwyczaj 100–400 mikronów do formowania folii), właściwości barierowe i zachowanie przy formowaniu. W porównaniu do struktur laminowanych folie współwytłaczane zapewniają lepszą przyczepność międzywarstwową, brak ryzyka migracji kleju i usprawniony proces produkcyjny.
Kluczowe standardy wydajności dla folii wysokobarierowych do termoformowania obejmują:
- OTR: < 5 cm3/m²/dzień (często < 1 cm3/m²/dzień w przypadku gatunków premium)
- WVTR: < 3 g/m²/dzień
- Głębokość formowania: do 80–120 mm w zależności od struktury
- Zakres temperatury roboczej: odpowiedni zarówno do zastosowań chłodniczych, jak i mrożonych
Zastosowania wysokobarierowych materiałów opakowaniowych w przemyśle
Opakowania na żywność
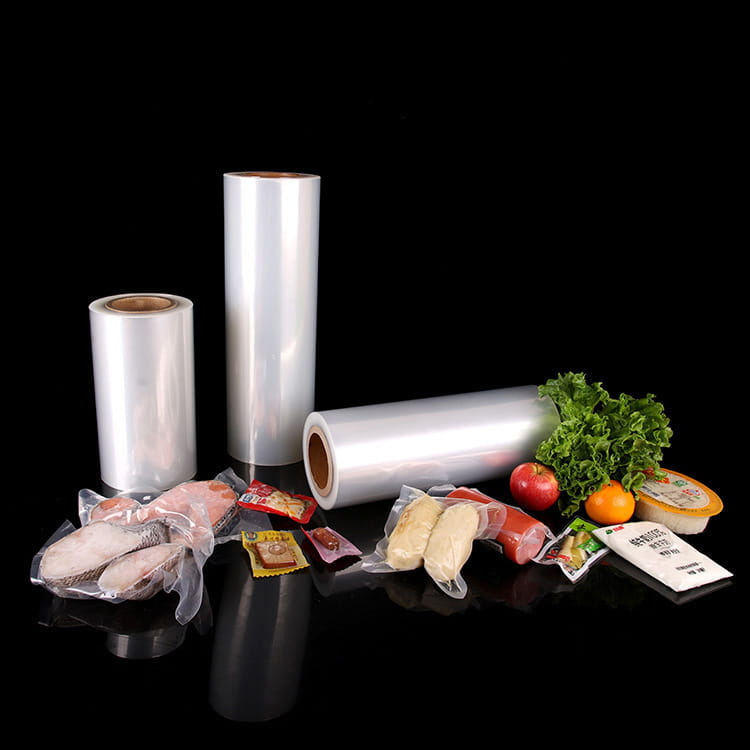
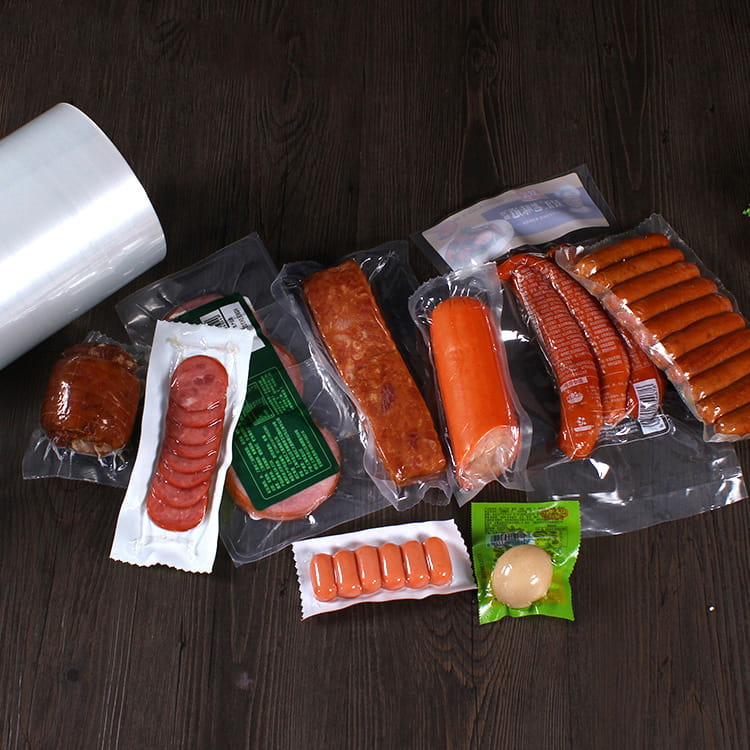
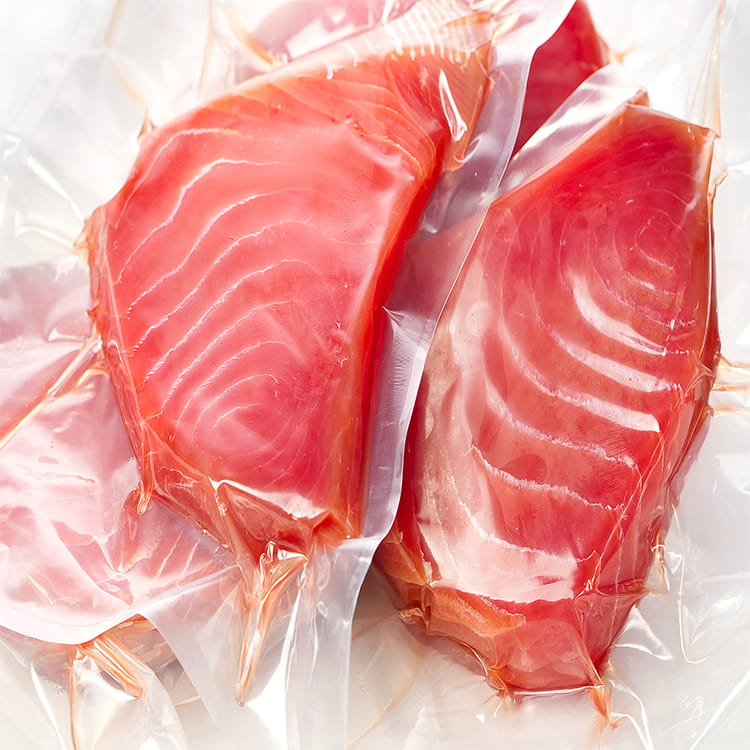
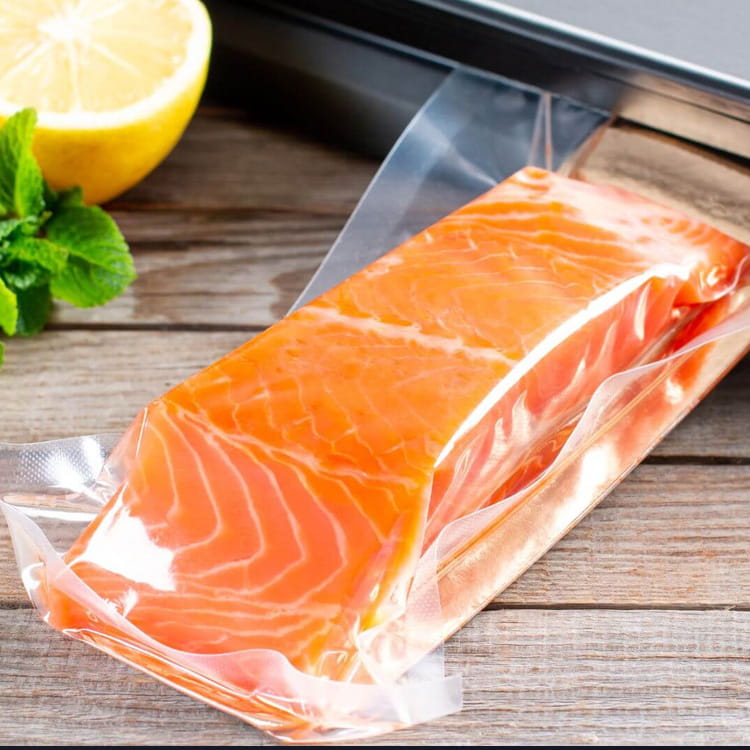
To największy segment zastosowań. Folie wysokobarierowe stosowane są do pakowania próżniowego typu skin (VSP) świeżego mięsa i owoców morza, pakowania dań gotowych w atmosferze modyfikowanej (MAP), tac termoformowanych do wyrobów delikatesowych oraz elastycznych woreczków do sosów i zup. Wydłużenie okresu przydatności do spożycia z 5–7 dni do 21–28 dni jest powszechnie osiągane w przypadku wysokobarierowego pakowania próżniowego świeżego czerwonego mięsa.
Opakowania farmaceutyczne
Blistry na tabletki i kapsułki wymagają ścisłej kontroli wilgotności i tlenu, aby zachować stabilność leku i zgodność z przepisami. Stosuje się zarówno laminaty foliowe formowane na zimno, jak i folie wysokobarierowe termoformowane, przy czym wybór opiera się na profilu wrażliwości leku.
Opakowanie wyrobu medycznego
Systemy barier sterylnych do narzędzi chirurgicznych i implantów muszą utrzymywać sterylność przez cały okres trwałości produktu, który może być podany 3–5 lat lub dłużej . Stosowane tutaj folie wysokobarierowe muszą być również kompatybilne z metodami sterylizacji, takimi jak gaz EO, promieniowanie gamma lub para.
Elektronika
Komponenty wrażliwe na wilgoć, takie jak diody OLED, czujniki i płytki drukowane, wymagają opakowań o bardzo niskich wartościach WVTR, czasami poniżej 10⁻⁴ g/m²/dzień . W tym segmencie stosowane są specjalistyczne wielowarstwowe folie barierowe z powłokami nieorganicznymi.
Czynniki, które należy wziąć pod uwagę przy wyborze materiałów opakowaniowych o wysokiej barierowości
Wybór odpowiedniego materiału wysokobarierowego wymaga zrównoważenia wielu czynników technicznych i komercyjnych:
- Wymagany poziom bariery : Dopasuj cele OTR/WVTR do rzeczywistej wrażliwości produktu i docelowego okresu trwałości — nadmierne prace inżynieryjne niepotrzebnie zwiększają koszty.
- Metoda przetwarzania : Termoformowanie, VFFS, HFFS i wytwarzanie torebek nakładają na folię inne wymagania mechaniczne.
- Wymagania termiczne : Przechowywanie w retorcie, pasteryzacji lub zamrażarce wymaga innego składu chemicznego polimeru.
- Zgodność z przepisami : Przepisy dotyczące kontaktu z żywnością, produktów farmaceutycznych i wyrobów medycznych różnią się w zależności od regionu i muszą zostać potwierdzone dla każdego materiału.
- Profil zrównoważonego rozwoju : Struktury jednomateriałowe lub folie wielowarstwowe nadające się do recyklingu są coraz częściej traktowane priorytetowo, aby spełnić wymagania rozszerzonej odpowiedzialności producenta (EPR).
- Właściwości optyczne : To, czy opakowanie musi być przezroczyste, półprzezroczyste czy nieprzezroczyste, wpływa na wybór materiału i powłoki.
- Możliwość uszczelnienia : Zakres zgrzewania, wytrzymałość zgrzewania i właściwości odrywania muszą być dopasowane do linii rozlewniczej i wymagań użytkownika końcowego.
Trendy w zakresie zrównoważonego rozwoju w opakowaniach wysokobarierowych
Tradycyjne wielowarstwowe konstrukcje barierowe zostały poddane analizie, ponieważ laminaty z mieszanymi polimerami są trudne do recyklingu w standardowych strumieniach komunalnych. Aby rozwiązać ten problem, opracowywanych jest kilka podejść:
- Całkowicie poliolefinowe folie barierowe : Zastąpienie warstw PA i PET PE lub PP z funkcją barierową w celu stworzenia monomateriałowych struktur nadających się do recyklingu.
- Cieńsze powłoki barierowe : Zaawansowane technologie powłok AlOx i SiOx zmniejszają ilość potrzebnego materiału barierowego, zachowując lub poprawiając wydajność.
- Żywice barierowe na bazie biologicznej : Powłoki barierowe na bazie bio-EVOH i PLA wchodzą do użytku komercyjnego, chociaż ich skuteczność na dużą skalę wciąż się poprawia.
- Zmniejszanie : Poprawa skuteczności bariery na jednostkę grubości zmniejsza całkowite zużycie materiału bez poświęcania ochrony okresu przydatności do spożycia.
Konsensus branżowy jest taki ograniczenie marnowania żywności poprzez skuteczne opakowania barierowe zapewnia korzyści dla środowiska netto nawet biorąc pod uwagę ślad własny materiału opakowaniowego – fakt coraz częściej uznawany w badaniach oceny cyklu życia (LCA).
Często zadawane pytania: Materiały opakowaniowe o wysokiej barierowości
P1: Jaka jest różnica między opakowaniem barierowym a opakowaniem standardowym?
Standardowe opakowanie zapewnia podstawową ochronę fizyczną. Opakowania barierowe dodatkowo blokują przenikanie gazów (O₂, CO₂), wilgoci, światła i aromatów w wymiernie niskim tempie, znacznie wydłużając okres przydatności do spożycia produktu i zachowując jego jakość.
P2: Co sprawia, że EVOH stanowi tak skuteczną barierę tlenową?
Struktura molekularna EVOH zawiera grupy hydroksylowe, które tworzą gęstą, krystaliczną sieć o bardzo małej wolnej objętości, co niezwykle utrudnia przenikanie cząsteczek tlenu. Jego OTR w suchych warunkach należy do najniższych spośród wszystkich dostępnych na rynku polimerów.
P3: Czy folie wysokobarierowe można stosować do napełniania na gorąco lub do retortowania?
Tak, ale dobór polimeru musi być dostosowany do procesu termicznego. W konstrukcjach retortowych zazwyczaj stosuje się szczeliwa na bazie PP i termostabilne warstwy barierowe, które wytrzymują temperatury 121°C lub wyższe bez rozwarstwiania i degradacji bariery.
P4: Do czego służy folia tworząca wysoką barierę?
Jest specjalnie zaprojektowana do procesów termoformowania – folia jest podgrzewana i formowana w tacki, kubki lub wgłębienia na zautomatyzowanych liniach pakujących. Łączy w sobie zdolność głębokiego tłoczenia z wysoką barierą dla tlenu i wilgoci, powszechnie stosowaną do pakowania świeżego mięsa, serów i dań gotowych.
P5: Ile warstw zazwyczaj ma folia wysokobarierowa?
Komercyjne folie tworzące wysoką barierę zwykle mają od 5 do 9 warstw. Dziewięciowarstwowe, współwytłaczane struktury umożliwiają najbardziej precyzyjne dostrojenie właściwości barierowych, mechanicznych i uszczelniających w ramach jednej zintegrowanej folii.
P6: Czy wysokobarierowe materiały opakowaniowe są bezpieczne dla żywności?
Muszą być zgodne z obowiązującymi przepisami dotyczącymi kontaktu z żywnością (takimi jak rozporządzenie UE 10/2011 lub FDA 21 CFR w USA). Renomowani dostawcy dostarczają pełną dokumentację zgodności z przepisami dla każdego materiału. Zawsze potwierdzaj zgodność dla konkretnego produktu i rynku.
P7: Skąd mam wiedzieć, jakiego poziomu OTR lub WVTR potrzebuję?
Zależy to od wrażliwości produktu na tlen i wilgoć, docelowego okresu trwałości, warunków przechowywania i objętości wolnej przestrzeni nad roztworem. Technolodzy opakowań zazwyczaj korzystają z modelowania przenikania specyficznego dla produktu lub badań okresu przydatności do spożycia, aby określić wymaganą specyfikację bariery.