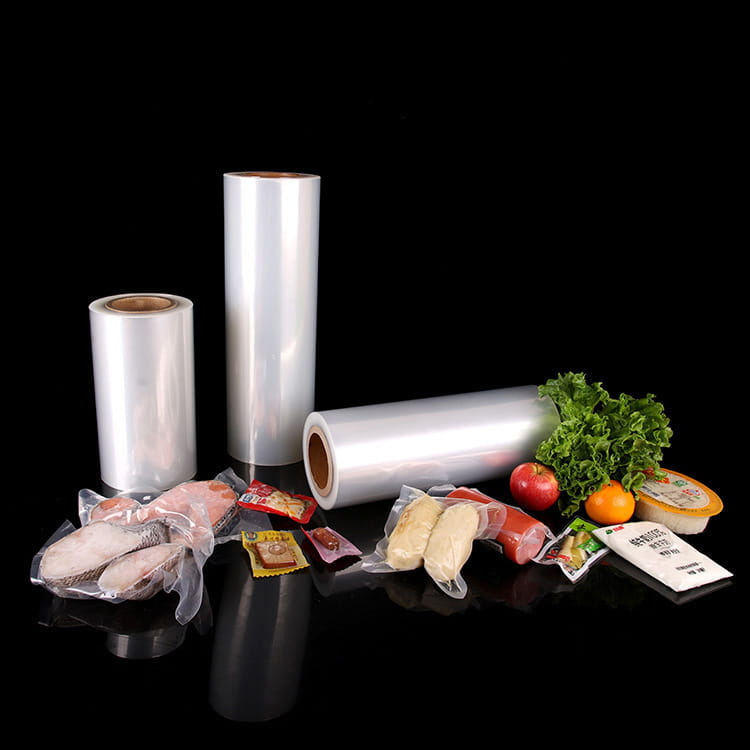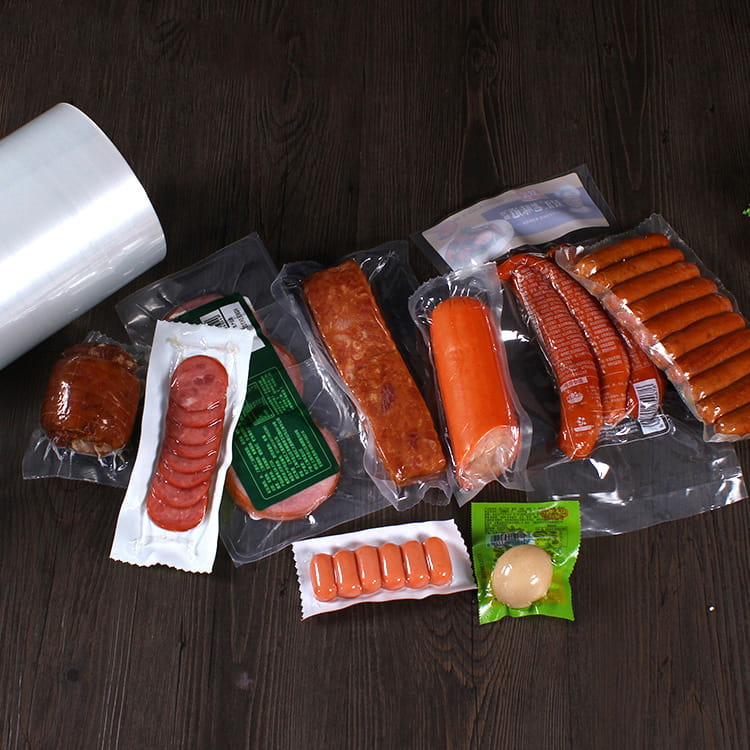


The 5-warstwowa, współwytłaczana folia wysokobarierowa to kluczowa innowacja w opakowaniach elastycznych, zapewniająca doskonałą ochronę przed wilgocią, tlenem i innymi czynnikami zewnętrznymi. Jego działanie w dużej mierze zależy od materiałów wybranych do każdej warstwy, które działają synergistycznie, zwiększając trwałość, szczelność i właściwości barierowe.
Struktura i funkcja 5-warstwowej współwytłaczanej folii wysokobarierowej
Typowa 5-warstwowa, współwytłaczana folia wysokobarierowa składa się z wielu warstw polimeru, z których każda służy innemu celowi. Warstwy zewnętrzne często zapewniają wytrzymałość mechaniczną i możliwość drukowania, podczas gdy warstwy wewnętrzne skupiają się na właściwościach barierowych i zgrzewaniu. Warstwa rdzeniowa zwykle pełni rolę podstawowej bariery chroniącej przed gazami i wilgocią. Ta wielowarstwowa struktura pozwala producentom zoptymalizować właściwości materiału bez polegania na pojedynczym polimerze, dzięki czemu jest on bardziej opłacalny i funkcjonalny niż folie jednowarstwowe.
Typowe materiały użyte w każdej warstwie
Dobór materiałów zależy od zamierzonego zastosowania, jednak niektóre polimery są szeroko stosowane ze względu na ich sprawdzone działanie. Poniżej znajduje się zestawienie najpopularniejszych materiałów w każdej warstwie:
1. Warstwy zewnętrzne (warstwy ochronne i drukarskie)
- Polietylen (PE): Polietylen o małej gęstości (LDPE) i liniowy polietylen o małej gęstości (LLDPE) są powszechne ze względu na ich elastyczność, wytrzymałość i łatwość przetwarzania.
- Polipropylen (PP): Zapewnia lepszą sztywność i odporność na ciepło, często stosowany tam, gdzie kluczowa jest integralność strukturalna.
- Poliester (PET): Zapewnia doskonałą drukowność i odporność na zarysowania, dzięki czemu idealnie nadaje się do wysokiej jakości grafiki opakowaniowej.
2. Warstwy wiązania (warstwy kleju)
- Octan etylenu i winylu (EVA): Zwiększa przyczepność międzywarstwową, szczególnie podczas łączenia różnych materiałów.
- Polimery modyfikowane bezwodnikiem maleinowym: Popraw kompatybilność pomiędzy warstwami polarnymi i niepolarnymi.
3. Warstwa barierowa rdzenia
- Alkohol etylenowo-winylowy (EVOH): Złoty standard właściwości barierowych dla tlenu, choć wymaga ochrony przed wilgocią.
- Poliamid (PA, Nylon): Zapewnia silne właściwości mechaniczne i umiarkowane bariery gazowe.
- Polichlorek winylidenu (PCV): Wyjątkowa bariera dla tlenu i wilgoci, ale wiąże się z problemami środowiskowymi.
- Folie metalizowane (powłoki AlOx, SiOx): Czasami włączane w celu uzyskania bardzo wysokiej bariery.
4. Warstwa uszczelniająca (warstwa wewnętrzna)
- Polietylen (PE): LLDPE jest preferowany ze względu na dobre właściwości zgrzewania i odporność na przebicie.
- Żywice jonomerowe (np. Surlyn): Stosowane, gdy wymagana jest doskonała wytrzymałość uszczelnienia i odporność na zanieczyszczenia.
Kombinacje materiałów i kompromisy w zakresie wydajności
Różne zastosowania wymagają różnych kombinacji materiałów. Na przykład:
- Opakowania na żywność: EVOH (bariera) PE (uszczelka) jest powszechny w przypadku produktów wrażliwych na tlen.
- Opakowanie medyczne: PA EVOH PE oferuje równowagę wytrzymałości i sterylności.
- Zastosowania przemysłowe: Struktury na bazie PP można wybrać ze względu na odporność chemiczną.
Uproszczone porównanie kluczowych materiałów:
| Materiał | Funkcja podstawowa | Kluczowe zalety | Ograniczenia |
|---|---|---|---|
| EVOH | Bariera tlenowa | Doskonała blokada O₂ | Traci skuteczność przy dużej wilgotności |
| PA (nylon) | Wytrzymałość mechaniczna | Wytrzymałość, odporność na przebicie | Umiarkowane właściwości barierowe |
| PVDC | O₂ i bariera dla wilgoci | Doskonała wydajność bariery | Obawy środowiskowe |
| LLDPE | Warstwa uszczelniająca | Mocne uszczelnienia, elastyczność | Ograniczone właściwości barierowe |
Czynniki wpływające na wybór materiału
Optymalną kombinację materiałów określa kilka czynników:
- Wymagania dotyczące bariery: EVOH jest idealny do produktów wrażliwych na tlen, natomiast w celu wydłużenia okresu przydatności do spożycia mogą być potrzebne folie metalizowane.
- Warunki przetwarzania: Niektóre materiały, takie jak EVOH, wymagają dokładnych parametrów wytłaczania, aby zapobiec degradacji.
- Opłacalność: PE i PP są ekonomiczne, natomiast EVOH i polimery specjalne zwiększają koszty.
- Zrównoważony rozwój: Obawy dotyczące możliwości recyklingu zwiększają popyt na struktury jednomateriałowe (np. folie w całości wykonane z PE).
Pojawiające się trendy i alternatywy
Wraz z rosnącymi przepisami dotyczącymi ochrony środowiska producenci badają:
- Polimery pochodzenia biologicznego: PLA i PHA jako częściowe zamienniki warstw opartych na paliwach kopalnych.
- Nanokompozyty wysokobarierowe: Folie gliniane lub wzmocnione grafenem dla cieńszych i mocniejszych barier.
- Projekty monomateriałowe: Konstrukcje wykonane w całości z PE lub PP w celu poprawy możliwości recyklingu.
The 5-warstwowa, współwytłaczana folia wysokobarierowa wykorzystuje starannie wybraną kombinację polimerów, aby osiągnąć optymalną wydajność. Od blokującego tlen rdzenia EVOH po zgrzewaną warstwę wewnętrzną z PE – każdy materiał odgrywa kluczową rolę. W miarę ewolucji wymagań w zakresie zrównoważonego rozwoju i wydajności, nowe innowacje materiałowe będą nadal kształtować przyszłość wielowarstwowe folie wysokobarierowe .