

1. Definiowanie rodzajów folii polietylenowych: LDPE, LLDPE i HDPE
Folie polietylenowe (PE) dominują w opakowaniach elastycznych ze względu na ich wszechstronność, odporność chemiczną i opłacalność. Zastosowania przemysłowe opierają się na trzech głównych podgrupach: film ldpe (polietylen o małej gęstości), film ldpe (liniowy polietylen o małej gęstości) oraz film HDPE (polietylen o dużej gęstości). Każdy z nich oferuje odrębne właściwości mechaniczne i optyczne określone przez rozgałęzienia łańcucha polimeru i krystaliczność. Zrozumienie tych różnic jest dla nas podstawą producentów folii polietylenowej przy rozwiązaniach inżynieryjnych dla opakowań do żywności, pokryw rolniczych lub wytrzymałych wykładzin przemysłowych.
LDPE charakteryzuje się dużą elastycznością, przejrzystością i udarnością. LLDPE zapewnia doskonałą wytrzymałość na rozciąganie i odporność na przebicie dzięki liniowej strukturze z krótkimi odgałęzieniami. HDPE charakteryzuje się wysoką krystalicznością, oferując sztywność, działanie barierowe i doskonałą odporność chemiczną. Poniższa tabela podsumowuje kluczowe parametry techniczne powszechnie stosowane w liniach do rozdmuchiwania folii i procesach powlekania przez wytłaczanie.
| Własność | Folia LDPE | Folia LLDPE | Folia HDPE |
|---|---|---|---|
| Gęstość (g/cm3) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Wytrzymałość na rozciąganie (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Wydłużenie przy zerwaniu (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Szybkość przenikania pary wodnej (WVTR, g/(m²·dzień)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Optyczna klarowność | Wysoka | Średnio-wysoki | Nisko nieprzezroczysty |
| Typowe zastosowania | Folie termokurczliwe, opakowania lekkie, torby | Folie stretch, worki o dużej wytrzymałości, wkładki | Artykuły spożywcze, torby na koszulki, folie przemysłowe |
W nowoczesnej produkcji mieszanie LDPE i LLDPE optymalizuje przetwarzalność przy jednoczesnym zachowaniu wytrzymałości. Do zastosowań wymagających dużej wytrzymałości, film HDPE manufacturers często stosują współwytłaczanie folii wylewanej lub rozdmuchiwanej, aby połączyć sztywność HDPE z warstwami uszczelniającymi. Te profile właściwości bezpośrednio wpływają na konstrukcję matrycy, wydajność chłodzenia i napięcie uzwojenia rolka folii polietylenowej linie produkcyjne.
2. Wytłaczanie folii rozdmuchowej: podstawowa technologia folii rurowych
Najbardziej rozpowszechnioną techniką produkcji pozostaje wytłaczanie folii rozdmuchowej film ldpe , film ldpe i wielowarstwowe struktury współwytłaczane. W tym procesie stopiony polimer jest wypychany do góry przez pierścieniową matrycę, napompowywany wewnętrznym powietrzem w celu utworzenia pęcherzyka, chłodzony pierścieniem powietrznym i zapadany w płaskie rolka folii polietylenowej zapasy. Kluczowe zmienne kontrolne obejmują współczynnik rozdmuchu (BUR), wysokość linii szronu (FLH) i prędkość startu, które łącznie określają orientację mechaniczną folii i profil grubości.
Dane przemysłowe wskazują, że BUR w zakresie od 2:1 do 4:1 zapewnia zrównoważone właściwości rozciągające w kierunku MD/TD. Nowoczesne dmuchane linie folii obejmują automatyczną kontrolę profilu, IBC (wewnętrzne chłodzenie pęcherzykowe) i dozowanie grawimetryczne w celu utrzymania odchyleń wskaźnika poniżej ± 5%. Typowa linia dla przemysłowe rolki polietylenowe mogą wytwarzać 250–500 kg/h w przypadku jednowarstwowego HDPE, podczas gdy linie wielowarstwowe (3, 5 lub 7 warstw) wzmacniają barierę poprzez integrację warstw PA lub EVOH. Poniższy schemat ilustruje podstawowe elementy systemu wytłaczania folii z rozdmuchem.
Zaawansowane dmuchane linie folii teraz integruje monitorowanie grubości w czasie rzeczywistym za pomocą czujników pojemnościowych i automatycznego podgrzewania śruby matrycowej, umożliwiając niestiardowa folia polietylenowa produkcja z wąskimi tolerancjami (±5–8%). Te udoskonalenia techniczne są dla nas kluczowe przemysłowe rolki polietylenowe które wymagają stałej szerokości układania na płasko i zmniejszonych strat materiału.
3. Zaawansowane współwytłaczanie: inżynieria folii PA/PE i struktur folii PA/PP
W przypadku wymagających zastosowań barierowych — takich jak pakowanie próżniowe, pakowanie w atmosferze modyfikowanej (MAP) i zabezpieczanie przed chemikaliami — jednowarstwowe folie PE są niewystarczające. Inżynierowie polegają na wielowarstwowym współwytłaczaniu łączącym poliamid (PA) z poliolefinami. Warto zauważyć, film pa/pe i film pa/pp reprezentują zaawansowane konstrukcje inżynieryjne, które łączą barierę tlenową (warstwa PA) z możliwością uszczelnienia i odpornością na wilgoć (warstwy PE lub PP). Folie takie zapewniają współczynnik przepuszczalności tlenu (OTR) tak niski jak 2–8 cm3/(m2·dzień·atm) w temperaturze 23°C i 50% RH, w porównaniu do >2000 cm3 dla stiardowego PE.
W typowej 5-warstwowej konfiguracji współwytłaczania (PA/tie/PE/tie/PA lub symetryczny PA/PE), rdzeń PA zapewnia odporność na przebicie, zachowanie aromatu i wytrzymałość mechaniczną. Do zastosowań związanych z termoformowaniem, film pa/pp zapewnia wyższą odporność termiczną (temperatura topnienia >160°C) w porównaniu do struktur na bazie PE, dzięki czemu idealnie nadaje się do torebek retortowych lub opakowań napełnianych na gorąco. Dane z prób przemysłowych pokazują, że współwytłaczana folia PA/PE zmniejsza ryzyko awaryjności opakowań o 40% w segmentach mrożonek ze względu na zwiększoną odporność na pękanie przy zginaniu.
Kluczowe zalety współwytłaczania PA/PE i PA/PP
- Poprawa bariery tlenowej aż do 98% w porównaniu z jednowarstwowym PE.
- Doskonała termoformowalność w przypadku tacek głębokiego tłoczenia (współczynnik rozciągania ≥6 mm).
- Zwiększona odporność chemiczna na oleje, tłuszcze i rozpuszczalniki.
- Kompatybilność z szybkimi liniami formowania-wypełniania-zgrzewania.
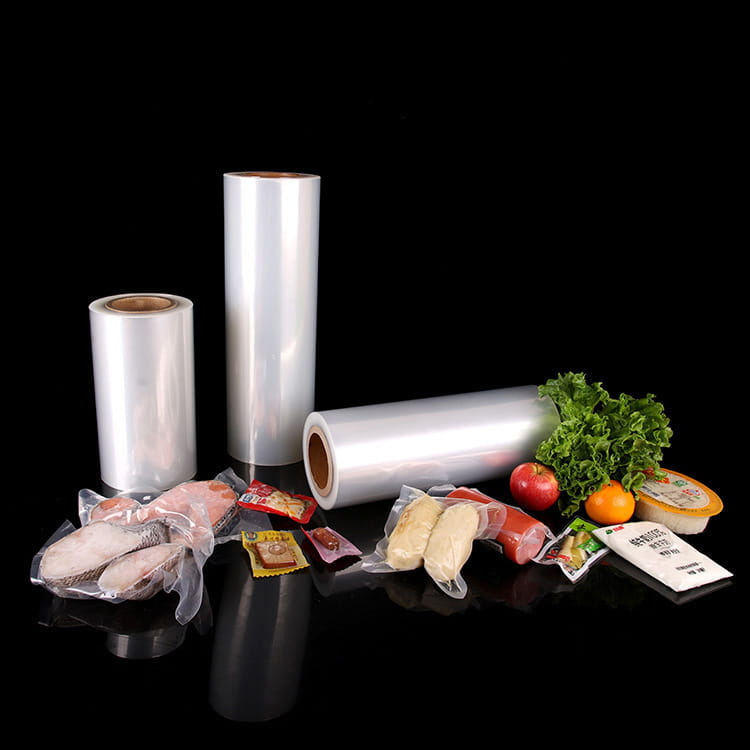
Prowadzący producentów folii polietylenowej zastosować wielowarstwowe linie rozdmuchiwane lub odlewane z dedykowanymi żywicami warstw wiążących, aby zapewnić przyczepność międzywarstwową > 4 N/15 mm. Rezultat jest trwały rolka folii polietylenowej zapasy spełniające rygorystyczne przepisy dotyczące kontaktu z żywnością i normy przemysłowe, takie jak EN 13678.
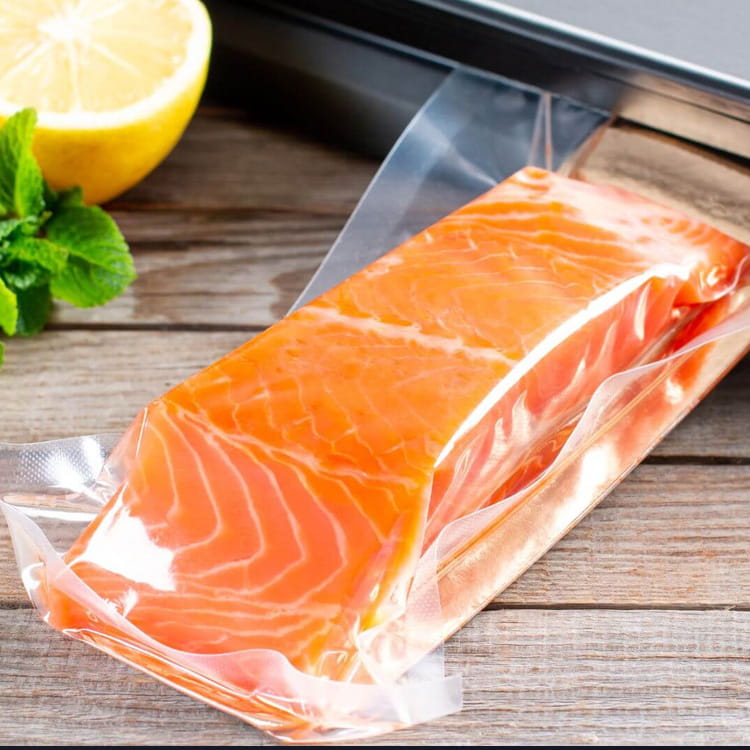
Rysunek: Produkcja wielowarstwowych rolek polietylenu – przykład przemysłowego współwytłaczania folii barierowych.
4. Parametry techniczne niestandardowych arkuszy polietylenowych i rolek przemysłowych
Produkcja niestiardowa folia polietylenowa i przemysłowe rolki polietylenowe wymaga precyzyjnej kontroli szerokości, grubości, średnicy rdzenia i właściwości mechanicznych. Typowe rolka folii polietylenowej wymiary wahają się od 500 mm do 3000 mm szerokości, przy średnicach zewnętrznych rolek do 1000 mm (średnica wewnętrzna rdzenia 76 mm lub 152 mm). Do ciężkich pokryć przemysłowych lub paroizolacji budowlanych, produkuje się folie HDPE o grubości 100–300 µm ze stabilizatorami UV i antypoślizgową obróbką powierzchni.
Kluczowym parametrem w procesie wytłaczania folii z rozdmuchiwaniem na potrzeby niestandardowych arkuszy jest szerokość układania na płasko, która bezpośrednio koreluje z obwodem pęcherzyka i naprężeniem nawijacza. Ponadto w poniższej tabeli przedstawiono typowe specyfikacje dla film ldpe i film ldpe rolki przemysłowe:
| Parametr | Niestandardowa folia LDPE | Przemysłowe rolki LLDPE | Rolki HDPE o dużej wytrzymałości |
|---|---|---|---|
| Zakres grubości (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Maksymalna szerokość rolki (mm) | 2800 | 3000 | 2500 |
| Wytrzymałość na rozciąganie (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Siła uderzenia (spadek strzałki, g) | 150–350 | 350–800 | 200–500 |
| Opcje dodatkowe | Poślizg, antyblok, UV | Antystatyczny, poślizgowy | UV, sadza |
Dla niestiardowa folia polietylenowa producenci dostosowują konstrukcję ślimaka wytłaczarki (ślimaki barierowe z sekcjami mieszającymi) i szczelinę matrycy (0,8–2,5 mm), aby zachować jednolitą grubość. Szybkie nawijarki z kontrolą naprężenia w pętli zamkniętej eliminują zjawisko teleskopowania i zapewniają stałą twardość rolki, niezbędną w dalszych procesach przetwarzania, takich jak produkcja torebek lub laminowanie.
5. Kluczowe zastosowania wykorzystania rolek folii polietylenowej w różnych gałęziach przemysłu
Możliwość adaptacji film ldpe , film ldpe i coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
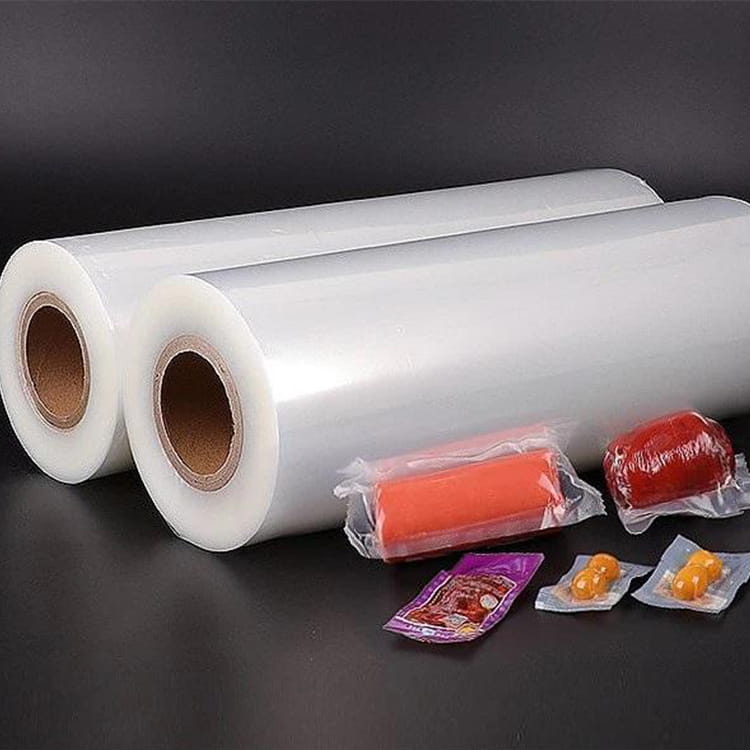
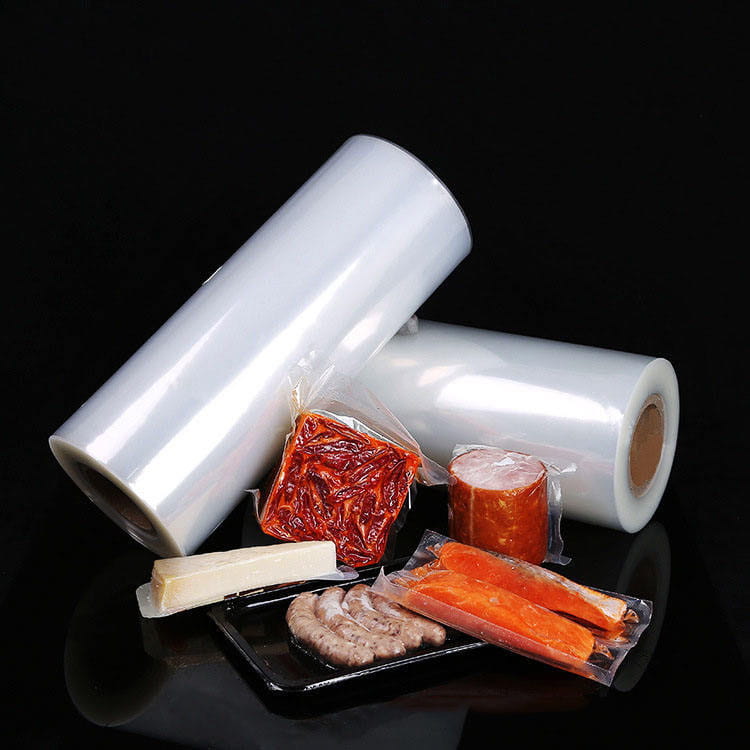
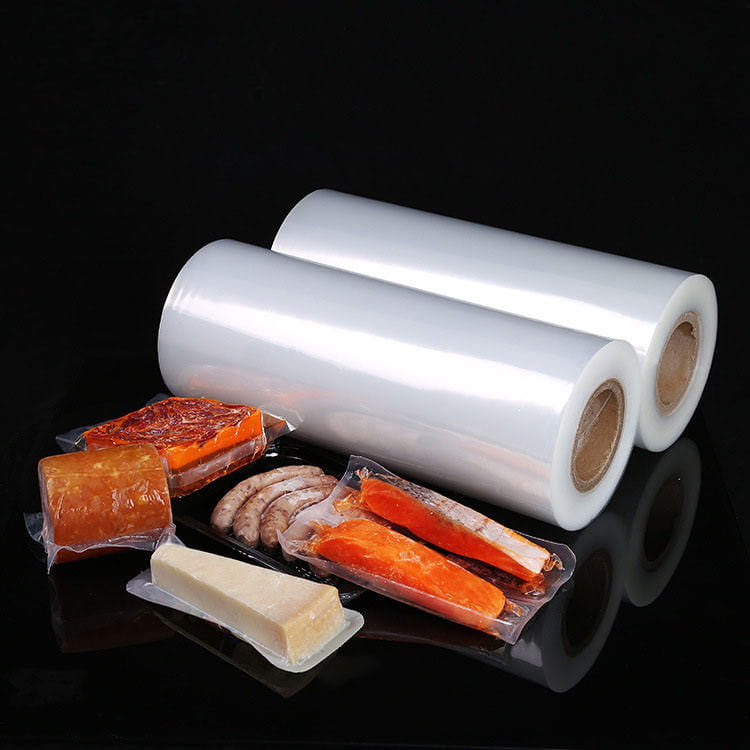
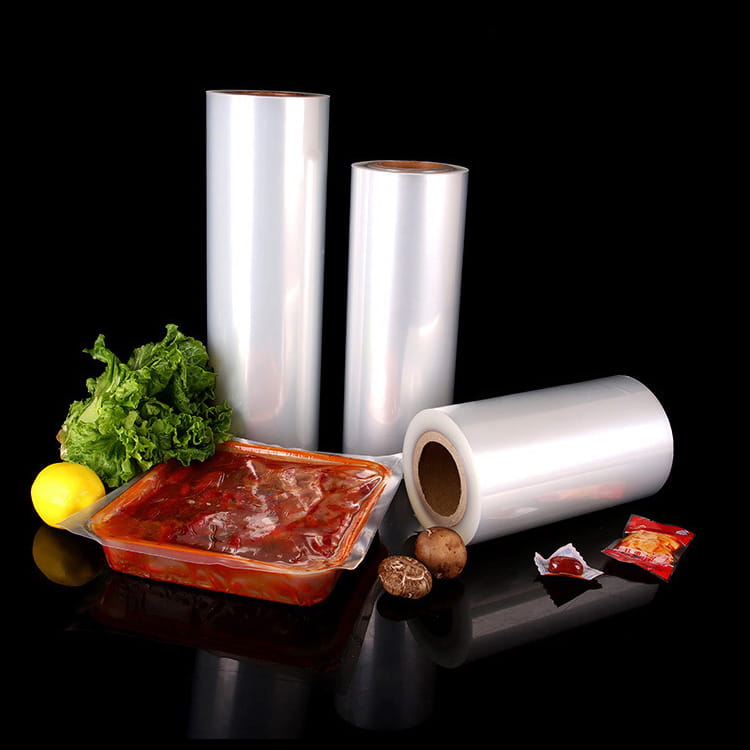
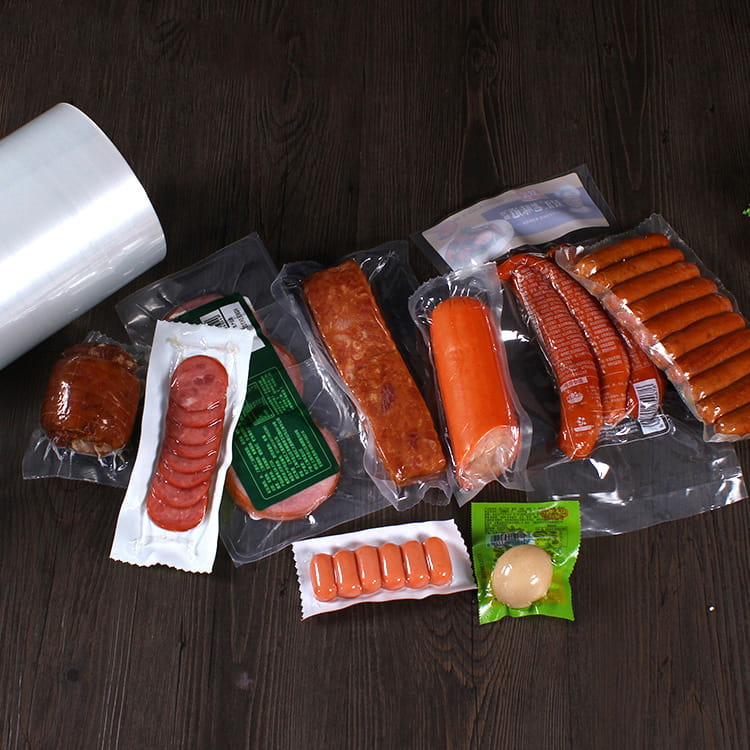
- Opakowania na żywność: Folie termokurczliwe na bazie LDPE do tacek drobiowych, kaptury rozciągliwe LLDPE do owijania palet oraz film pa/pe do konserwacji serów lub mięs (przedłużenie terminu przydatności do spożycia z 7 do 21 dni).
- Filmy rolnicze: Stabilizowany UV LDPE do osłon szklarniowych (żywotność 12–24 miesięcy) i folii stretch do kiszonki z wykorzystaniem wielowarstwowego LLDPE/tie/EVOH w celu zmniejszenia wnikania tlenu o 90%.
- Worki przemysłowe o dużej wytrzymałości: Współwytłaczane folie HDPE/LLDPE o grubości 120–180 µm, osiągające odporność na obciążenie od góry > 400 N do materiałów budowlanych lub proszków chemicznych.
- Medycyna i higiena: Oddychające folie wytwarzane przez dodanie wypełniaczy w postaci węglanu wapnia do PE, a następnie rozciąganie w celu utworzenia mikroporów; stosowany w obłożeniach chirurgicznych i osłonach ochronnych.
Analizy rynku pokazują, że światowy popyt na przemysłowe rolki polietylenowe rośnie w tempie 4,2% rocznie, napędzany opakowaniami i automatyzacją handlu elektronicznego. Producenci folii polietylenowej inwestuj w linie do rozdmuchiwania folii z odciągiem oscylacyjnym, aby zmniejszyć zakresy grubości, gwarantując jakość rolki zgodną z normami ASTM D2103.
6. Kontrola jakości i dobór materiałów dla producentów folii
Stała produkcja o wysokiej wydajności rolka folii polietylenowej inwentaryzacja opiera się na rygorystycznych protokołach jakości. Producenci folii polietylenowej wykorzystać testy laboratoryjne dotyczące wskaźnika szybkości płynięcia (MFI), liczby żeli i właściwości optycznych. Dla dmuchane linie folii , systemy monitorowania online grubość ścieżki za pomocą czujników pojemnościowych lub czujników beta, zapewniając informację zwrotną w pętli zamkniętej do automatycznej matrycy. Próba rozciągania zgodnie z ASTM D882 jest obowiązkowa w przypadku zamówień niestandardowych wymagających określonego wydłużenia (np. > 600% w przypadku folii stretch).
Wybór materiału obejmuje wybór pomiędzy Zieglerem-Nattą a LLDPE katalizowanym metalocenem — ten ostatni zapewnia węższy rozkład masy cząsteczkowej i większą przejrzystość. Wysoka wydajność niestiardowa folia polietylenowa należy kontrolować współczynniki odzysku (<20% złomu poprzemysłowego), aby uniknąć degradacji żeli. Dodatkowo elektrostatyczne unieruchomienie i obróbka koronowa (38–44 dyn/cm) zapewniają możliwość zadruku i wytrzymałość wiązania laminacyjnego. Poniższa tabela przedstawia wspólne testy jakości i kryteria akceptacji:
| Parametr testowy | Metoda | Typowa specyfikacja (LDPE/LLDPE) |
|---|---|---|
| Zmiana grubości | ASTM D374 | ±5% wartości nominalnej |
| Wytrzymałość na rozciąganie (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Łza Elmendorfa (MD) | ASTM D1922 | 150 – 400 g |
| COF (film do filmu) | ASTM D1894 | 0,2 – 0,4 |
Zaawansowane manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring przemysłowe rolki polietylenowe wykonywać w chłodniach (-20°C) lub w środowiskach o wysokiej temperaturze (60°C).
Często zadawane pytania (FAQ)
P1: Jaka jest główna różnica między folią LDPE a folią LLDPE w procesie wytłaczania?
LDPE ma wyższą wytrzymałość stopu i jest łatwiejszy w obróbce dmuchane linie folii , oferując lepszą przejrzystość i połysk. LLDPE zapewnia doskonałą wytrzymałość na rozciąganie, przebicie i rozdarcie, ale wymaga większej mocy silnika ze względu na wyższą lepkość. Mieszanki LDPE/LLDPE są powszechne, aby zrównoważyć przetwarzalność z wytrzymałością mechaniczną.
P2: Jak wypada folia PA/PE w porównaniu z folią PA/PP do pakowania żywności?
film pa/pe zapewnia doskonałą szczelność i barierę dla wilgoci przy niskim koszcie, nadaje się do zastosowań na zimno/zamrożonych. film pa/pp wytrzymuje wyższe temperatury (retorta do 121°C) i zapewnia doskonałą odporność chemiczną, idealnie nadaje się do dań gotowych i opakowań do napełniania na gorąco.
P3: Czy niestandardowe folie polietylenowe można poddać recyklingowi po zastosowaniu przemysłowym?
Tak, większość przemysłowych rolek polietylenowych nadaje się do recyklingu mechanicznego. Jednakże współwytłaczanie wielu materiałów (PA/PE) wymaga separacji lub kompatybilizatorów. Wielu producentów oferuje programy odbioru odpadów poprzemysłowych w celu produkcji granulatu pochodzącego z recyklingu na warstwy nie mające kontaktu z żywnością.
P4: Jakie są typowe zakresy grubości folii HDPE w zastosowaniach ciężkich?
Dla construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Producenci folii HDPE często modyfikują gęstość dodatkami, aby uzyskać określoną sztywność i odporność na rozdarcie.
P5: Jak mogę zapewnić stałą jednorodność grubości mojej rolki folii polietylenowej?
Utrzymuj stałą temperaturę stopu, korzystaj z automatycznego sterowania śrubą matrycową ze skanowaniem grubości i optymalizuj przepływ powietrza chłodzącego wokół pęcherzyka. Nowoczesne dmuchane linie folii wyposażone w IBC (wewnętrzne chłodzenie pęcherzykowe) mogą zmniejszyć wahania grubości do ±3–5%.