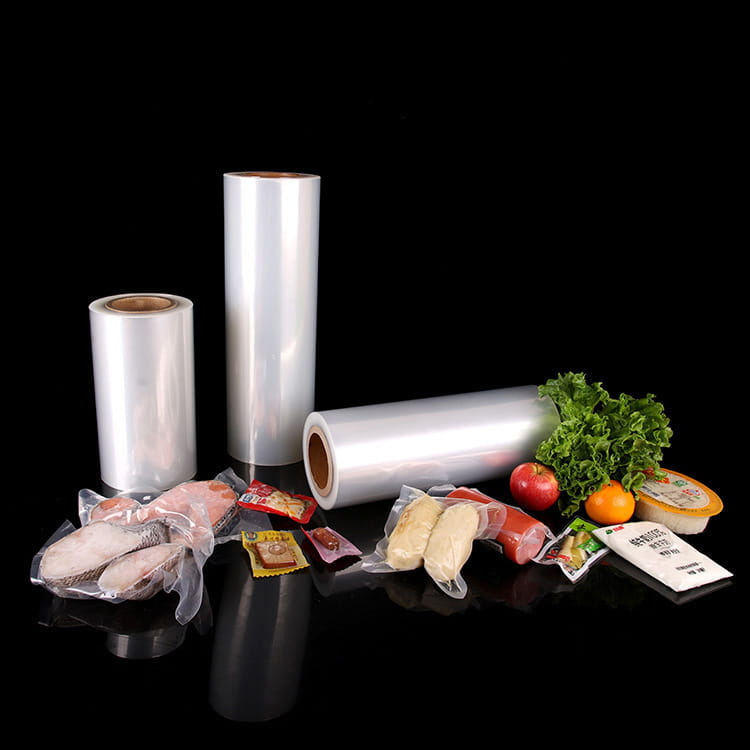


Wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH stał się kluczowym materiałem w nowoczesnych zastosowaniach opakowaniowych ze względu na swoje doskonałe właściwości barierowe, stabilność mechaniczną i wszechstronność w różnych warunkach przetwarzania. W przemyśle opakowaniowym wybór odpowiedniego kleju do wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH jest niezbędne do zapewnienia integralności produktu, utrzymania wydajności bariery i osiągnięcia niezawodnych wyników uszczelnienia i laminowania.
Zrozumienie wielowarstwowej, współwytłaczanej, wysokobarierowej folii EVOH na górze i na dole
Wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH składa się z kilku warstw polimerowych, a rdzeniową warstwą barierową jest EVOH (alkohol etylenowo-winylowy). Warstwy zewnętrzne składają się zazwyczaj z polimerów, takich jak polietylen (PE), polipropylen (PP) lub politereftalan etylenu (PET), które zapewniają wsparcie mechaniczne, właściwości uszczelniające oraz zgodność z technikami drukowania i przetwarzania. Zapewnia to proces współwytłaczania równomierny rozkład właściwości barierowych przy jednoczesnym zachowaniu elastyczności i trwałości w zastosowaniach opakowaniowych.
Podstawowe zalety wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH obejmują:
- Doskonała bariera dla tlenu i gazów
- Odporność na wilgoć przy odpowiednim laminowaniu
- Stabilność termiczna w procesach zgrzewania i sterylizacji
- Kompatybilność z szeroką gamą zastosowań związanych z drukowaniem, powlekaniem i klejeniem
Te cechy sprawiają, że folia doskonale nadaje się do pakowania żywności, produktów farmaceutycznych i wrażliwych towarów konsumpcyjnych.
Rola klejów w wielowarstwowej, współwytłaczanej, wysokobarierowej folii EVOH na górze i na dole
Kleje mają kluczowe znaczenie wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH ponieważ zapewniają odpowiednie połączenie warstw folii lub z innymi materiałami opakowaniowymi. Wybór kleju wpływa na kilka aspektów wydajności:
- Utrzymanie bariery : Klej nie może pogarszać właściwości barierowych rdzenia EVOH dla tlenu i wilgoci.
- Siła uszczelnienia : Kleje przyczyniają się do integralności mechanicznej i właściwości zgrzewania folii.
- Zgodność procesu : Kleje muszą wytrzymywać laminowanie, powlekanie przez wytłaczanie lub drukowanie bez degradacji.
- Zgodność środowiskowa : Kleje dopuszczone do stosowania w przemyśle spożywczym i medycznym muszą spełniać normy regulacyjne.
Kleje do wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH są wybierane na podstawie tych rozważań, wraz z rodzajem podłoża i zamierzonym zastosowaniem.
Rodzaje klejów kompatybilnych z wielowarstwową, współwytłaczaną, wysokobarierową folią EVOH górną i dolną
Kleje do wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH można ogólnie podzielić na typy rozpuszczalnikowe, wodne, topliwe i bezrozpuszczalnikowe. Tabela 1 podsumowuje ich charakterystykę i typowe zastosowania.
| Typ kleju | Kluczowa charakterystyka | Typowe zastosowania | Uwagi dotyczące zgodności |
|---|---|---|---|
| Kleje na bazie rozpuszczalników | Wysoka siła wiązania; szybkie utwardzanie; może łączyć trudne podłoża | Laminaty do opakowań giętkich, torebek farmaceutycznych | Wymaga systemów odzyskiwania rozpuszczalników; nadaje się do warstw PE/PET |
| Kleje na bazie wody | Niska zawartość LZO; przyjazny dla środowiska; umiarkowana siła wiązania | Opakowania do żywności, produkty konsumenckie | Dobra przyczepność do PE i PET; może wymagać obróbki powierzchniowej warstwy EVOH |
| Kleje topliwe | Szybki zestaw; wysoka odporność termiczna; żadnych rozpuszczalników | Woreczki zgrzewane na gorąco, laminaty łączone na zimno | Dobrze współpracuje z zewnętrznymi warstwami PE, PP i PET; musi zapewniać, że bariera EVOH nie zostanie naruszona przez ciepło |
| Kleje bezrozpuszczalnikowe | Kleje dwuskładnikowe lub reaktywne; silne wiązanie chemiczne | Laminaty wysokobarierowe, opakowania przemysłowe | Doskonała przyczepność; nadaje się do wielowarstwowych folii współwytłaczanych; Warunki utwardzania muszą być zoptymalizowane |
Wśród nich kleje bezrozpuszczalnikowe i kleje akrylowe na bazie wody są coraz bardziej preferowane w zastosowaniach wymagających zgodność z normami spożywczymi i bezpieczeństwo środowiskowe , podczas gdy kleje topliwe są szeroko stosowane w wydajnych, szybkich liniach pakujących.
Mechanizmy klejące z wielowarstwową, współwytłaczaną, wysokobarierową folią EVOH na górze i na dole
Działanie klejów na wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH zależy od mechanizmu wiązania pomiędzy warstwami kleju i polimeru. Kluczowe mechanizmy obejmują:
- Blokada mechaniczna : Kleje wnikają w mikrotekstury lub nierówności powierzchni w warstwach PE, PP lub PET, tworząc mocne połączenie.
- Wiązanie chemiczne : Kleje reaktywne mogą tworzyć wiązania kowalencyjne lub wodorowe z miejscami polarnymi na warstwach EVOH lub innych polimerach.
- Interakcje Van der Waalsa : Warstwy niepolarne, takie jak PE, opierają się na interakcjach molekularnych z określonymi formułami kleju.
- Modyfikacja energii powierzchniowej : Metody obróbki wstępnej, takie jak obróbka koronowa, plazmowa lub płomieniowa, zwiększają energię powierzchniową i poprawiają zwilżalność kleju.
Wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH często wymaga połączenia tych mechanizmów, aby osiągnąć optymalną przyczepność bez uszczerbku dla właściwości barierowych.
Uwagi dotyczące przetwarzania przy nakładaniu kleju
W przypadku stosowania klejów z wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH należy wziąć pod uwagę kilka czynników przetwarzania:
- Obróbka powierzchni : Techniki polaryzacji, takie jak korona lub plazma, zwiększają przyczepność na powierzchniach polimerów niskoenergetycznych.
- Warunki utwardzania : Należy kontrolować temperaturę, ciśnienie i czas, aby uniknąć uszkodzenia warstwy EVOH.
- Kolejność warstw : Nakładanie kleju powinno uwzględniać strukturę wielowarstwową, zazwyczaj łącząc zewnętrzne warstwy PE lub PET, zachowując jednocześnie barierę EVOH.
- Kontrola wilgoci : Niektóre kleje są wrażliwe na wilgoć podczas utwardzania, co może mieć wpływ na siłę wiązania.
Tabela 2 przedstawia kluczowe parametry przetwarzania dla popularnych typów klejów.
| Typ kleju | Przygotowanie powierzchni | Typowa temperatura utwardzania | Typowe ciśnienie | Notatki |
|---|---|---|---|---|
| Na bazie rozpuszczalnika | Czysty, poddany obróbce koronowej | 60–120°C | 2–5 MPa | Należy kontrolować parowanie rozpuszczalnika |
| Na bazie wody | Czysty, poddany obróbce koronowej | Otoczenie – 80°C | 1–3 MPa | Może wymagać tuneli suszących |
| Gorący topnik | Czysta, opcjonalna plazma | 120–160°C | 1–4 MPa | Szybkie chłodzenie zapewnia integralność połączenia |
| Bezrozpuszczalnikowy | Czysty, poddany obróbce płomieniowej | 50–100°C (utwardzanie reaktywne) | 2–6 MPa | Kleje dwuskładnikowe wymagają dokładnego wymieszania |
Zapewnia to dokładna kontrola tych parametrów wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH zachowuje swoje wysokie właściwości barierowe, zapewniając jednocześnie niezawodną przyczepność.
Zastosowania specyficzne dla branży
Kompatybilność kleju z wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH różni się w zależności od różnych zastosowań przemysłowych. Kluczowe sektory obejmują:
- Opakowania na żywność : Zapewnia utrzymanie bariery tlenowej i wilgoci dla produktów łatwo psujących się. Kleje muszą być spożywczy i stabilny termicznie .
- Farmaceutyki : Wymaga sterylizowalnych, nietoksycznych klejów zgodnych z wrażliwymi API.
- Dobra konsumpcyjne : Kleje poprawiają laminację, przyczepność druku i estetykę opakowania, nie pogarszając właściwości barierowych.
- Opakowania przemysłowe : Kleje o wysokiej wytrzymałości zapewniają trwałość przy transporcie materiałów luzem, naprężeniach mechanicznych i przy dłuższym przechowywaniu.
Ocena właściwości klejących
Ocena działania klejów na wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH obejmuje kilka metod testowania:
- Testy odrywania i przyczepności : Ocenić siłę wiązania pomiędzy warstwami kleju i folii.
- Testy integralności zgrzewania : Potwierdzić skuteczność uszczelnienia w temperaturach przetwarzania.
- Utrzymanie bariery analysis : Zmierzyć przepuszczalność tlenu i wilgoci po laminowaniu.
- Starzenie się środowiska : Przetestuj działanie kleju w warunkach wilgotności, wahań temperatury i ekspozycji na promieniowanie UV.
Testy te zapewniają, że wybrany klej utrzyma trwałość folii właściwości wysokobarierowe przez cały zamierzony cykl życia.
Innowacje i przyszłe trendy
Pojawiające się trendy w klejach do wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH skupić się na zrównoważony rozwój, zgodność z przepisami i zwiększona przetwarzalność :
- Rozwój kleje na bazie biologicznej i niezawierające rozpuszczalników w celu zmniejszenia wpływu na środowisko.
- Kleje reaktywne o niższych temperaturach utwardzania do ochrony folii wrażliwych na ciepło.
- Dostosowane receptury klejów do ultracienkich folii wielowarstwowych stosowanych w szybkich liniach pakujących.
- Integracja z powłoki funkcjonalne takie jak warstwy przeciwmgielne lub antybakteryjne, bez pogarszania przyczepności.
Innowacje te mają na celu maksymalizację wydajności przy jednoczesnej minimalizacji ograniczeń środowiskowych i operacyjnych.
Wniosek
Wybór odpowiedniego kleju do wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH jest niezbędny do zachowania właściwości barierowych folii, zapewnienia niezawodnej laminacji i uszczelnienia oraz spełnienia wymogów prawnych. Tolerancja klejów zależy od ich charakteru chemicznego, sposobu utwardzania, parametrów obróbki i przeznaczenia.
Często zadawane pytania (FAQ)
P1: Czy kleje na bazie wody mogą zapewnić wystarczające połączenie wielowarstwowej, współwytłaczanej, wysokobarierowej folii EVOH na górze i na dole?
A1: Tak, kleje na bazie wody , zwłaszcza preparaty akrylowe, mogą zapewnić niezawodne wiązanie zewnętrznych warstw PE i PET w połączeniu z odpowiednią obróbką powierzchni, przy jednoczesnym zachowaniu zgodności z normami spożywczymi.
P2: Czy kleje topliwe są kompatybilne z wielowarstwową, współwytłaczaną, wysokobarierową folią EVOH na górze i na dole?
A2: Kleje topliwe są szeroko stosowane ze względu na ich szybkie wiązanie i odporność termiczną. Dokładna kontrola temperatury gwarantuje, że bariera EVOH pozostanie nienaruszona.
P3: Czy kleje bezrozpuszczalnikowe wpływają na właściwości barierowe wielowarstwowej, współwytłaczanej, wysokobarierowej folii EVOH na górze i na dole?
Odpowiedź 3: Prawidłowo opracowane kleje bezrozpuszczalnikowe nie pogarszają działania bariery. Nadają się szczególnie do laminatów wysokobarierowych i zastosowań przemysłowych.
P4: Czy do klejenia konieczna jest obróbka powierzchni?
Odpowiedź 4: Tak, techniki takie jak obróbka koronowa, plazmowa lub płomieniowa zwiększają energię powierzchniową, poprawiając zwilżalność kleju i siłę wiązania na warstwach polimeru niskoenergetycznego.
P5: Czy kleje można stosować do opakowań spożywczych i farmaceutycznych?
A5: Tak, kleje do wielowarstwowa, współwytłaczana, wysokobarierowa folia górna i dolna EVOH można sformułować tak, aby spełniały wymagania standardy regulacyjne dotyczące żywności i jakości medycznej , zapewniając bezpieczeństwo i zgodność.
Referencje
- Dziennik innowacji w zakresie opakowań. „Postępy w dziedzinie wielowarstwowych folii współwytłaczanych i kompatybilności klejów”. 2023.
- Forum Opakowania Żywności. „Kleje do wysokobarierowych folii EVOH w zastosowaniach spożywczych.” 2022.
- Przegląd klejów przemysłowych. „Strategie obróbki powierzchni i przyczepności folii wielowarstwowych”. 2023.