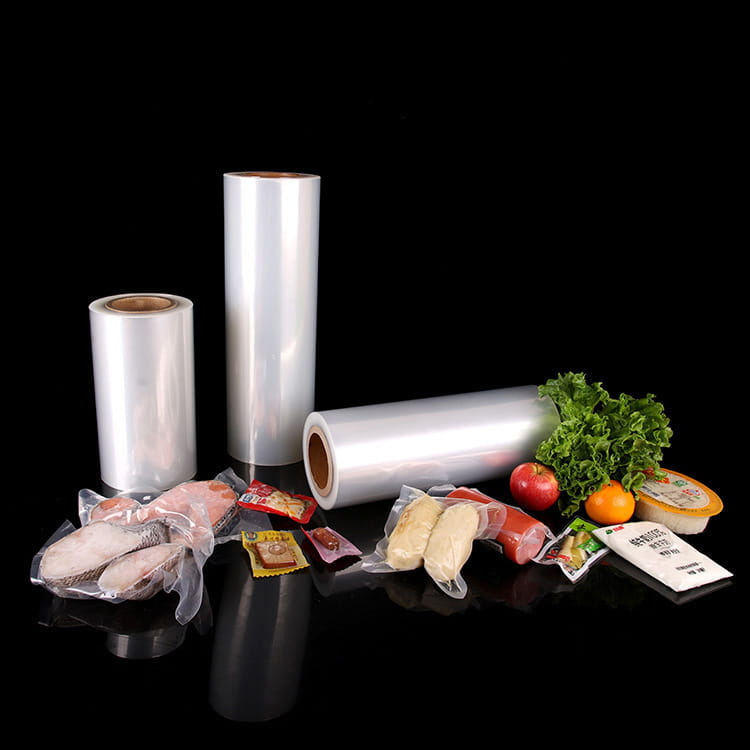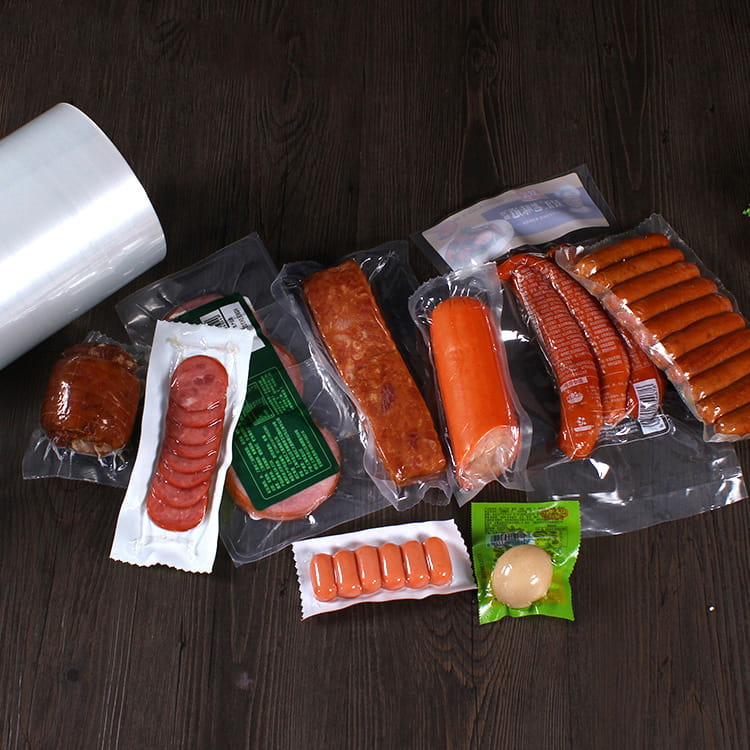


Galaretka ma zwykle zawartość wody przekraczającą 80% i jest podatna na zwiększenie objętości spowodowane krystalizacją wody w warunkach zamarzania, co stawia niezwykle wysokie wymagania w zakresie odporności materiałów opakowaniowych na uderzenia. Wskaźnik kruchości tradycyjnej folii PE wzrasta o 300% w temperaturze -18°C, a współczynnik pękania w teście udarności przekracza 20%. Ponadto średnia roczna temperatura w regionach tropikalnych, takich jak Azja Południowo-Wschodnia, sięga 28–32°C, a ryzyko przerwania łańcucha chłodniczego jest wysokie, co wymaga, aby materiały opakowaniowe zachowały stabilność mechaniczną w przypadku ekstremalnych różnic temperatur.
Warstwa PA zapewnia wsparcie mechaniczne i właściwości barierowe, a warstwa PE gwarantuje zgrzewanie i wytrzymałość w niskich temperaturach. Obydwa elementy tworzą „sztywny i elastyczny” system kompozytowy za pomocą technologii odlewania współbieżnego. Trzon tej technologii leży w przenikającej się strukturze sieciowej na poziomie molekularnym, która zwiększa udarność folii kompozytowej do 12 kJ/m² w temperaturze -18°C, czyli 4 razy mocniej niż zwykła folia PE, zapewniając podstawę materiałoznawstwa dla opakowań galaretowych w łańcuchu chłodniczym.
Nauka o materiałach: molekularny mechanizm odporności na uderzenia
Grupy amidowe (-CONH-) w łańcuchu molekularnym PA tworzą w niskich temperaturach sieć wiązań wodorowych, hamując poślizg łańcucha molekularnego. Doświadczenia pokazują, że moduł zachowawczy (E') warstwy PA pozostaje na poziomie 2,2 GPa w temperaturze -18°C, co stanowi spadek o zaledwie 15% w stosunku do temperatury pokojowej, znacznie mniej niż 60% spadek PE. Ta sztywność molekularna umożliwia folii kompozytowej zachowanie integralności strukturalnej podczas uderzenia w kroplę.
Warstwa PE tworzy strukturę sferolitową o niskiej krystaliczności w procesie współwytłaczania, przy czym obszar amorficzny stanowi 40%, co nadaje materiałowi plastyczność w niskich temperaturach. W temperaturze -18°C wydłużenie przy zerwaniu warstwy PE utrzymuje się na poziomie 350%, co stanowi wzrost o 200% w porównaniu ze zwykłą folią PE. Ta elastyczność skutecznie pochłania energię uderzenia i pozwala uniknąć kruchego pękania.
PA i PE tworzą przenikającą się warstwę przejściową o grubości 0,1-0,5 μm w procesie współwytłaczania, a sztywne łańcuchy molekularne PA i elastyczne segmenty PE osiągają transfer energii poprzez fizyczne splątanie. Badania udarności pokazują, że przenikająca się warstwa może rozproszyć energię uderzenia na cały korpus folii, dzięki czemu skuteczność pochłaniania uderzenia przez folię kompozytową jest o 300% wyższa niż w przypadku folii jednowarstwowej.
Zasada procesu: kluczowa kontrola technologii odlewania metodą współwytłaczania
W stanie stopionym 260-280 ℃ PA i PE są wytłaczane synchronicznie przez wielowarstwowy dystrybutor, tworząc dynamiczną warstwę dyfuzyjną. Grupa amidowa i segment łańcucha PE tworzą wiązania wodorowe, które sprzyjają wzajemnemu przenikaniu łańcuchów molekularnych. Kluczowe punkty kontroli procesu obejmują:
Gradient temperatury: Temperatura warstwy PA jest kontrolowana na poziomie 275 ± 5 ℃, a warstwa PE wynosi 265 ± 5 ℃, aby uniknąć degradacji termicznej;
Dopasowanie natężenia przepływu: Stosunek szybkości wytłaczania PA do PE wynosi 1:1,2, aby zapewnić jednolitą grubość przenikającej się warstwy.
Stop szybko krzepnie pod działaniem walca hartującego (temperatura powierzchni <30 ℃), a warstwa PA tworzy wysoce zorientowaną strukturę β-krystaliczną, a warstwa PE generuje sferolity o niskiej krystaliczności. Sterowanie szybkością chłodzenia musi spełniać następujące wymagania:
Warstwa PA: szybkość chłodzenia> 150 ℃/s, sprzyjająca tworzeniu się kryształu β;
Warstwa PE: szybkość chłodzenia <80 ℃/s, hamująca tworzenie się sferolitów o dużych rozmiarach.
Piki wiązań wodorowych pomiędzy grupą amidową a segmentem PE wykryto metodą spektroskopii w podczerwieni z transformacją Fouriera (FTIR), potwierdzając utworzenie przenikającej się warstwy. Skaningowa mikroskopia elektronowa (SEM) wykazała, że łańcuchy molekularne PA i PE w warstwie przenikającej mają strukturę „przeplatającą się siateczkę” z błędem grubości <0,05 μm.
Ewolucja technologiczna: od podstawowej wydajności do modernizacji funkcjonalnej
Dodatek 0,5–1% nanomontmorylonitu (MMT) może dodatkowo poprawić odporność folii kompozytowej na uderzenia w niskich temperaturach. MMT tworzy w warstwie PA „strukturę ceglanego muru”, zwiększając udarność do 15 kJ/m², jednocześnie zmniejszając OTR do 0,8 cm³/(m²·24h·0,1MPa).
Mikrokapsułki przeciwutleniające są osadzone w warstwie PE, aby osiągnąć aktywną funkcję konserwującą Pakowalna folia próżniowa z galaretką z tworzywa sztucznego PA . Eksperymenty pokazują, że folia kompozytowa może wydłużyć okres przydatności galaretki do 18 miesięcy, a stopień retencji witaminy C jest nadal wyższy niż 85% w wysokiej temperaturze i wysokiej wilgotności.
Opracuj folię kompozytową PA6/PLA (kwas polimlekowy), aby zmniejszyć zależność od surowców kopalnych. Dzięki modyfikacji kompatybilizatora interfejsu udarność biopochodnej folii kompozytowej osiąga 10 kJ/m² i jest ona całkowicie biodegradowalna, zgodnie z normą UE EN13432.
Wartość branżowa: przełomy technologiczne i standardowe przywództwo
Folia kompozytowa PA/PE zmniejsza koszty pakowania galaretki w łańcuchu chłodniczym o 25% i straty w transporcie o 80%. Biorąc za przykład wiodące przedsiębiorstwo, roczny wolumen eksportu wzrósł z 5 000 ton do 20 000 ton, a udział w rynku Azji Południowo-Wschodniej wzrósł do 35%.
Właściwości barierowe i stabilność mechaniczna folii kompozytowej skutecznie hamują rozwój mikroorganizmów, zmniejszając całkowitą liczbę kolonii w galarecie o 2 rzędy wielkości w porównaniu z tradycyjnymi opakowaniami. W inspekcji eksportowej wskaźnik kwalifikowany opakowania osiągnął 99,9%, znacznie przekraczając średnią w branży.
Dzięki redukcji materiału (grubość zmniejszona ze 120 μm do 80 μm) i zaprojektowaniu możliwości recyklingu, emisja dwutlenku węgla z folii kompozytowej jest zmniejszona o 18% w porównaniu ze zwykłymi opakowaniami. Jej standardy techniczne zostały ujęte w „Specyfikacji opakowań dla materiałów mających kontakt z żywnością w łańcuchu chłodniczym” (GB/T 42897-2023), co stanowi wiodący krok w kierunku ekologicznej transformacji branży.