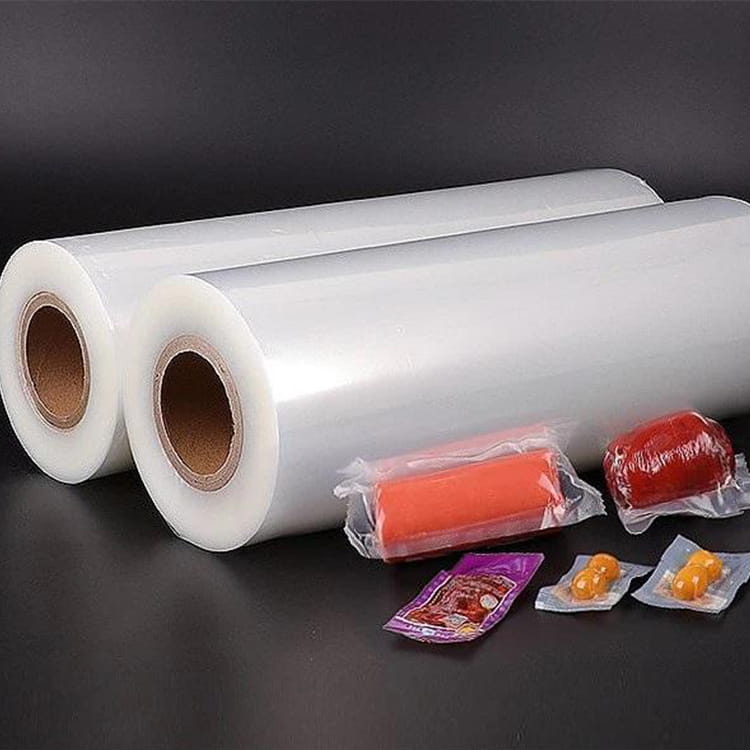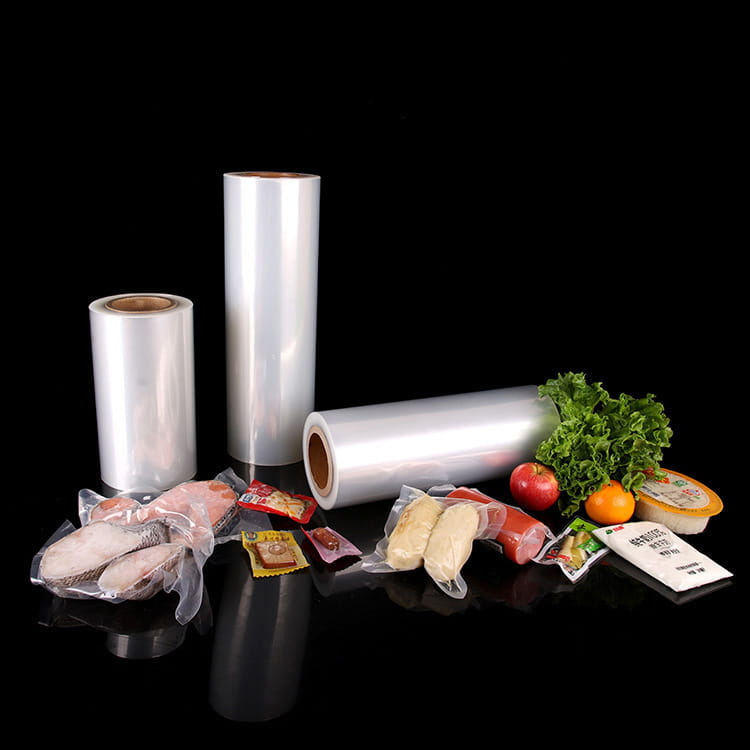


Zrozumienie dzisiejszego rynku woreczków próżniowych
Marki spożywcze odchodzące od sztywnych tacek i słoików odkrywają, że elastyczne opakowania zmieniają nie tylko wygląd półki. Praca ze zdolnymi producentów worków próżniowych wpływa na okres przydatności do spożycia, koszt transportu i działanie produktu po dotarciu do lodówki detalicznej. Kategoria ta szybko się rozrosła, ponieważ elastyczne woreczki zużywają mniej materiału na jednostkę objętości produktu, są bardziej płaskie przed napełnieniem i zapewniają markom szerszą powierzchnię do zadrukowania do opowiadania historii. Wzrost ten pociągnął także szeroką gamę dostawcy worków próżniowych , od małych regionalnych przetwórców po duże, zintegrowane operacje związane z produkcją folii do torebki, co sprawia, że decyzje dotyczące zaopatrzenia są raczej trudniejsze niż łatwiejsze.
Praktycznym wyzwaniem dla kupującego jest to, że dwie torebki mogą wyglądać niemal identycznie na półce i zachowywać się zupełnie inaczej w łańcuchu dystrybucji. Jeden trzyma uszczelkę próżniową przez czternaście miesięcy; drugi traci integralność po sześciu. Różnica zwykle wynika z receptury folii, inżynierii uszczelnień i dyscypliny jakościowej panującej w fabryce, która ją wyprodukowała, a nie z nadruku na zewnątrz. W tym przewodniku omówiono czynniki techniczne i operacyjne, które warto sprawdzić przed złożeniem zamówienia, tak aby decyzje dotyczące pakowania były podejmowane na podstawie dowodów, a nie arkusza sprzedaży.
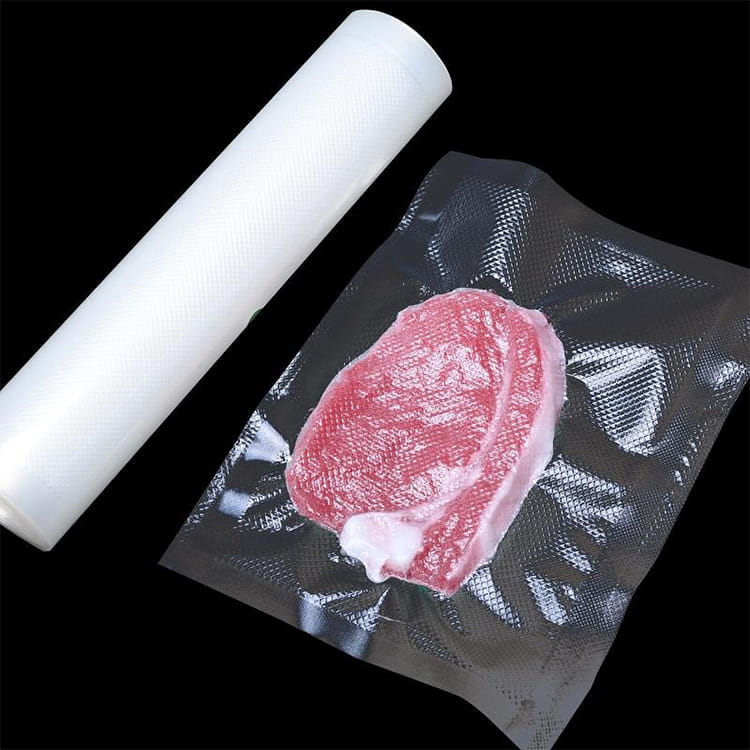
Elastyczny woreczek przygotowany do linii rozlewniczych do kontaktu z żywnością
Kupujący badający a worek do pakowania Programy po raz pierwszy często zakładają, że materiał jest wymienny u różnych dostawców. W praktyce struktura folii, konsystencja i siła wiązania laminacji różnią się na tyle w poszczególnych fabrykach, że ta sama specyfikacja nominalna może działać zupełnie inaczej, gdy przejdzie przez komorę próżniową klienta i sprzęt uszczelniający.
Inżynieria materiałowa stojąca za niezawodnymi torebkami przeznaczonymi do kontaktu z żywnością
Większość torebek próżniowych przeznaczonych do kontaktu z żywnością zbudowana jest z laminowanej struktury, a nie z pojedynczej warstwy tworzywa sztucznego. Typowa konstrukcja łączy warstwę barierową, często nylonową lub powlekaną folię, z polietylenową warstwą uszczelniającą. Stąd pochodzi termin PA/PE: poliamid na zewnątrz zapewniający odporność na przebicie i możliwość drukowania, polietylen od wewnątrz zapewniający niezawodne i bezpieczne zgrzewanie w kontakcie z żywnością. Renomowany producentów folii do pakowania żywności Należy ściśle kontrolować tolerancję miernika, ponieważ folia różniąca się nawet o kilka mikronów na rolce może powodować niespójne uszczelnienie na liniach o dużej prędkości.
Skuteczność bariery jest zwykle opisywana poprzez szybkość przenikania tlenu i szybkość przenikania pary wodnej. Niższe liczby w obu przypadkach oznaczają dłuższą ochronę przed utlenianiem i czerstwieniem. Produkty o zawartości tłuszczu, takie jak wędliny czy sery, są szczególnie wrażliwe na wnikanie tlenu, dlatego też nabywcy tych kategorii powinni pytać o rzeczywiste zakresy szybkości transmisji, zamiast akceptować ogólną etykietę „wysokobarierowa”. Poniższa tabela porównuje typowe zakresy wydajności w przypadku powszechnie stosowanych folii stosowanych w torebkach przeznaczonych do kontaktu z żywnością, oceniane w skali względnej, gdzie wyższa liczba oznacza lepszą wydajność w tej kategorii.
Względna wydajność materiału w typowych konstrukcjach worków próżniowych
Porównanie pokazuje, dlaczego a film pa/pe struktura pozostaje domyślną rekomendacją w przypadku produktów, które muszą utrzymywać głęboką próżnię bez powstawania dziur na liniach zagięcia. Folie jednowarstwowe są lżejsze i tańsze, co nadaje się do towarów suchych i trwałych, ale generalnie nie dorównują strukturom laminowanym pod względem właściwości barierowych ani odporności na ścieranie podczas transportu. Dla firm oceniających Worki próżniowe PA/PE w porównaniu z prostszymi alternatywami, właściwy wybór zależy od zawartości wilgoci w produkcie, oczekiwanego czasu dystrybucji oraz tego, czy torebka będzie zamrożona, ponieważ powtarzające się cykle zamrażania i rozmrażania powodują dodatkowe obciążenie szwów zgrzewających.
Porównanie typów woreczków próżniowych i stylów uszczelniania
Nie każdy worek próżniowy jest zbudowany w ten sam sposób, a sposób zgrzewania jest równie ważny jak sama folia. A Torebka z 3-stronnym uszczelnieniem jest zgrzewany na trzech krawędziach, czwarta pozostaje otwarta do napełniania, co pasuje do produktów ładowanych, a następnie zamykanych próżniowo na własnym sprzęcie klienta. Wstępnie uformowany worek próżniowy dla kontrastu, może już zawierać dolną lub boczną wstawkę do ekspozycji na stojąco i jest zwykle wybierany, gdy prezentacja na półce jest równie ważna jak ochrona bariery.
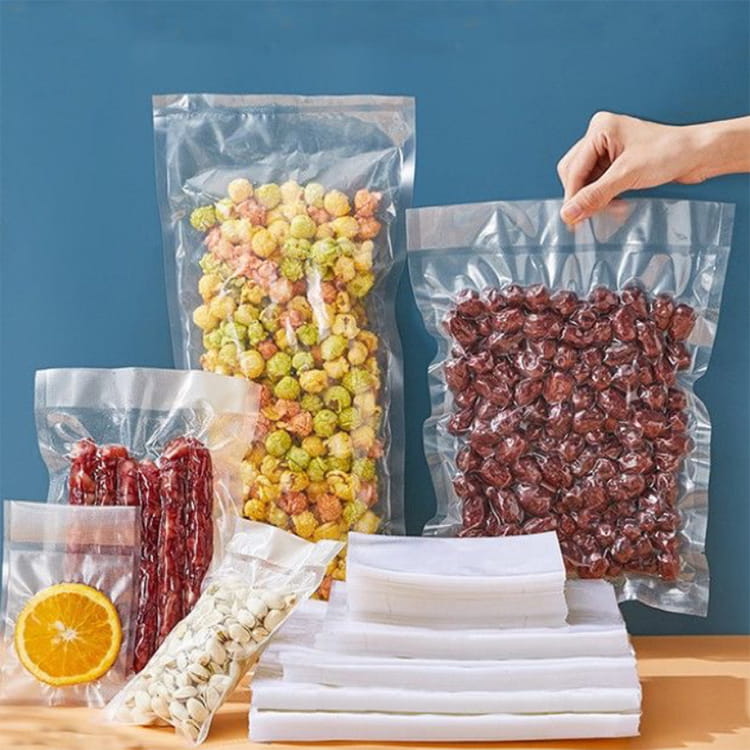
Zgrzewana z trzech stron torebka przed załadowaniem produktu
Wytrzymałość zgrzewu to liczba oddzielająca torebkę, która przetrwa dystrybucję, od tej, która ulegnie awarii gdzieś pomiędzy fabryką a półką detaliczną. Zwykle podawana jest w niutonach na piętnaście milimetrów szerokości uszczelnienia, na podstawie testu rozciągania przez zgrzewaną krawędź. Poniższa tabela przedstawia typowe zakresy wytrzymałości zgrzewu zgłaszane dla popularnych formatów torebek, co stanowi przydatny punkt odniesienia, gdy karta techniczna dostawcy podaje tylko jedną niejasną liczbę.
Kupujący napełniający własne woreczki na miejscu zwykle preferują formaty 3-stronne, ponieważ upraszczają załadunek w linii, podczas gdy marki sprzedające bezpośrednio do sprzedaży detalicznej często preferują wstępnie uformowane torby stojące ze względu na przewagę ekspozycyjną. Żaden format nie jest powszechnie lepszy; Właściwy wybór zależy od linii napełniającej, która jest już na miejscu i od tego, w jaki sposób produkt musi stać na półce.
Podstawowe kryteria oceny przy wyborze dostawcy
Po ustaleniu materiału i formatu trudniejszym pytaniem jest, z którą fabryką faktycznie współpracować. Kupujący ankietowani nieformalnie na forach zakupowych zazwyczaj biorą pod uwagę spójny zestaw czynników, chociaż kolejność priorytetów zmienia się w zależności od wielkości zamówienia i kategorii ryzyka produktu. Przydatnym sposobem oceny dostawcy jest krótka lista kontrolna obejmująca dokumentację, dopasowanie operacyjne i jakość komunikacji.
| Obszar oceny | Co zweryfikować | Dlaczego to ma znaczenie |
|---|---|---|
| Certyfikat bezpieczeństwa żywności | Aktualny, audytowany przez stronę trzecią, zakres zgodny z produktem | Potwierdza podstawowe kontrole higieny i identyfikowalności |
| Minimalna ilość zamówienia | Pisemne MOQ dla każdego SKU, a nie dla zamówienia | Wpływa na ryzyko związane z zapasami produktów nowych lub sezonowych |
| Spójność czasu realizacji | Historyczny wskaźnik terminowości, a nie tylko podany czas | Chroni daty wprowadzenia na rynek i zobowiązania detaliczne |
| Zakres dostosowywania | Metoda druku, zakres grubości, opcje klinów | Określa, w jakim stopniu woreczek może odpowiadać potrzebom marki |
| Próbka i proces pilotażowy | Chęć prowadzenia małych partii pilotażowych | Umożliwia kupującemu przetestowanie wydajności uszczelnienia przed skalowaniem |
Poniższy wykres przedstawia sposób, w jaki kupujący zazwyczaj oceniają te priorytety podczas porównywania ofert sprzedaży opakowań hurtowych, w oparciu o zagregowane wzorce ankiet dotyczących zamówień publicznych, a nie dane jakiejkolwiek pojedynczej firmy.
Przybliżona waga podana w nieformalnych ankietach kupujących opakowania
Przebieg produkcji od folii do gotowego opakowania
Zrozumienie, w jaki sposób faktycznie wykonana jest torebka, pomaga kupującemu zadawać ostrzejsze pytania podczas audytu fabryki lub rozmowy wideo. Proces zazwyczaj obejmuje pozyskiwanie surowców, wytłaczanie lub laminowanie struktury folii, drukowanie powierzchniowe, cięcie na szerokości robocze, formowanie i uszczelnianie torebek, a następnie kontrolę jakości przed zapakowaniem do wysyłki. Na każdym etapie następuje moment, w którym można wcześnie wykryć defekty lub całkowicie je przeoczyć, w zależności od zdyscyplinowania operacji.
Uproszczona sekwencja stosowana przez większość przetwórców opakowań elastycznych
Dwa etapy warte największej analizy to laminowanie i uszczelnianie. Słabe połączenie laminacyjne może powodować rozwarstwienie warstwy podczas formowania próżniowego, które często jest niewidoczne do czasu napełnienia torebki i poddania jej obciążeniu. Konsystencja uszczelnienia zależy od kontroli temperatury, czasu przebywania i równomierności ciśnienia na listwie zgrzewającej, a wszystkie te czynniki powinny być rejestrowane i okresowo sprawdzane, a nie ustawiane jednorazowo i pozostawione w spokoju.
Trendy popytowe kształtujące kategorię woreczków próżniowych
Popyt na elastyczne opakowania próżniowe do zastosowań spożywczych rośnie, ponieważ marki szukają lżejszych formatów, które zmniejszają wagę ładunku i objętość składowisk w porównaniu ze sztywnymi alternatywami. Kategorie takie jak karma dla zwierząt domowych, przekąski i białka porcjowane szczególnie aktywnie przeszły w ciągu ostatnich kilku lat w stronę formatów torebek, częściowo pod wpływem zapytań sprzedawców detalicznych o opakowania gotowe do spożycia na półce, a częściowo z preferencji konsumentów w zakresie formatów z możliwością ponownego zamykania.
Ilustrujący wskaźnik wzrostu wykorzystania torebek w kategoriach opakowań do żywności
Dla rozwijającej się marki ten trend ma praktyczne implikacje: pojemność na ustalonym poziomie producentów folii do pakowania żywności może zaostrzyć się w okresach szczytowego zapotrzebowania, dlatego zabezpieczenie relacji z dostawcami i niezawodne terminy realizacji zamówień mają większe znaczenie w sezonach wysokiego wzrostu niż w spokojniejszych okresach, kiedy większość fabryk ma wolne moce produkcyjne.
Struktura kosztów i czynniki cenowe
Ceny w torebkach rzadko stanowią pojedynczą pozycję. Największy udział stanowią zazwyczaj koszty materiałów, a następnie złożoność druku, koszty narzędzi lub matryc w przypadku niestandardowych kształtów oraz koszty transportu. Nabywcy, którzy porównują jedynie ceny jednostkowe u dostawców, nie rozbijając tych składników, często kończą na porównywaniu jabłek z pomarańczami, ponieważ jeden dostawca może podać niższą cenę jednostkową, wykluczając opłaty za narzędzia, które pojawiają się w dalszej części faktury.
| Składnik kosztów | Przybliżony udział | Notatki |
|---|---|---|
| Materiał filmowy i żywiczny | 45 do 55 procent | Różni się w zależności od wymagań dotyczących bariery i grubości |
| Drukowanie and finishing | 15 do 20 procent | Rośnie wraz z liczbą kolorów i specjalnymi wykończeniami |
| Praca i nawrócenie | 10 do 15 procent | Zależy od poziomu automatyzacji w fabryce |
| Oprzyrządowanie i konfiguracja | 5 do 10 procent | Koszt jednorazowy, często amortyzowany według wolumenu |
| Transport i logistyka | 10 do 15 procent | Wrażliwe na wielkość zamówienia i metodę wysyłki |
Poproszenie o wycenę szczegółową zamiast pojedynczego numeru pakietu daje kupującemu przewagę w negocjowaniu najważniejszych elementów, na przykład rezygnację z opłat za narzędzia w zamian za długoterminowe zobowiązanie dotyczące ilości.
Lista kontrolna kontroli jakości i certyfikacji
Certyfikaty są filtrem wyjściowym, a nie gwarancją stałej wydajności, ale zawężają pole do fabryk, które zostały przynajmniej skontrolowane pod kątem uznanych standardów. Podczas przeglądu dostawcy torebek przeznaczonych do kontaktu z żywnością pomaga oddzielić certyfikaty obejmujące zarządzanie bezpieczeństwem żywności od tych, które obejmują ogólne systemy jakości.
- ISO 9001 dla ogólnej spójności zarządzania jakością
- Systemy zarządzania bezpieczeństwem żywności oparte na ISO 22000 lub HACCP
- BRC lub podobne standardy opakowań uznane przez sprzedawców detalicznych, w przypadku których planowany jest eksport do głównych sieci detalicznych
- Testy dotyczące migracji i kontaktu z żywnością odpowiednie dla rynku docelowego
Oprócz formalności zapytaj o praktyki inspekcji na linii produkcyjnej, takie jak testowanie integralności plomb, wykrywanie metalu, jeśli ma to zastosowanie, oraz zapisy dotyczące identyfikowalności partii. Fabryka, która na żądanie może przedstawić aktualne dzienniki kontroli, jest generalnie bardziej godna zaufania niż ta, która oferuje jedynie skan certyfikatu bez dodatkowych szczegółów operacyjnych.
Typowe zastosowania w różnych kategoriach żywności
Worki próżniowe obsługują szeroką gamę kategorii żywności, a właściwa specyfikacja zmienia się w zależności od zawartości wilgoci w produkcie, zawartości tłuszczu i oczekiwanego okresu przydatności do spożycia.
| Kategoria produktu | Typowy priorytet torebki |
|---|---|
| Mięsa wędzone i przetworzone | Wysoka bariera tlenowa, silna integralność uszczelnienia |
| Sery twarde i półtwarde | Bariera dla wilgoci, odporność na przebicie |
| Palona kawa | Bariera zapachowa, kompatybilność z zaworem odgazowującym |
| Karma i smakołyki dla zwierząt | Trwałość, prezentacja na stojącej półce |
| Przekąski i produkty suszone | Oszczędność kosztów, przejrzystość druku |
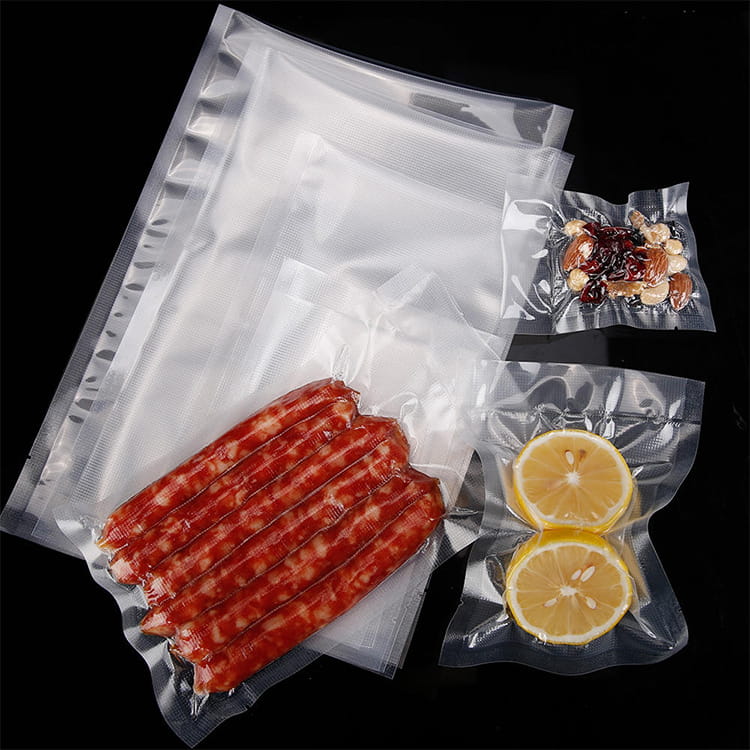
Torebki zamykane próżniowo, stosowane w różnych kategoriach produktów białkowych i przekąsek
Dopasowanie specyfikacji torebki do kategorii produktu na wczesnym etapie pozwala uniknąć powszechnego błędu polegającego na zawyżaniu specyfikacji działania bariery w przypadku suchego produktu o trwałym przechowywaniu, co zwiększa koszty bez znaczących korzyści w zakresie okresu przydatności do spożycia.
Jak sprawdzić hurtowych dostawców torebek zgrzewanych próżniowo przed zatwierdzeniem zamówienia
Krótki proces due diligence przed złożeniem pierwszego zlecenia produkcyjnego zmniejsza ryzyko kosztownych niespodzianek. Poproś o próbki fizyczne, zamiast polegać na renderingach cyfrowych, ponieważ jakości uszczelnienia i wrażenia wizualnego folii nie można ocenić na podstawie zdjęcia. Przepuszczaj te próbki przez własny sprzęt do napełniania i zamykania, a nie przez linię demonstracyjną dostawcy, ponieważ różnice w wyposażeniu mogą dawać różne wyniki w przypadku tej samej folii.
Dla kupujących odkrywających niestandardowe woreczki próżniowe , warto zadać konkretne pytanie, w jaki sposób dostawca radzi sobie z dopasowywaniem kolorów druku w różnych seriach produkcyjnych, ponieważ przesunięcie kolorów pomiędzy partiami jest częstą skargą, gdy marka przekracza pierwsze zamówienie. Na koniec potraktuj pierwszą serię produkcyjną jako pilotażową: zamów najmniejszą ilość, jaką zaakceptuje dostawca, dokładnie ją sprawdź po dostarczeniu i zwiększaj skalę dopiero po potwierdzeniu spójności pieczęci i jakości druku dla rzeczywistej partii, a nie pojedynczej próbki.
Często zadawane pytania
P1: Jaka jest różnica między woreczkiem próżniowym a standardowym elastycznym woreczkiem?
Worek próżniowy został zaprojektowany specjalnie tak, aby wytrzymywał usuwanie powietrza bez powstawania dziur i uszkodzeń szwów, przy użyciu struktury folii i szerokości zgrzewu dostosowanych do tego naprężenia, podczas gdy standardowy elastyczny woreczek może w ogóle nie być przystosowany do stosowania w próżni.
P2: Ile czasu zajmuje opracowanie niestandardowej specyfikacji worka próżniowego?
Harmonogramy rozwoju są różne, ale typowy cykl od wstępnej specyfikacji do zatwierdzonej próbki produkcyjnej trwa kilka tygodni i obejmuje zaopatrzenie w folię, przygotowanie płyty drukarskiej lub cylindra oraz rundy testowania próbek.
P3: Czy woreczki próżniowe można poddać recyklingowi?
Możliwość recyklingu zależy od struktury folii. Jednomateriałowe struktury polietylenowe są na ogół łatwiejsze do recyklingu w istniejących strumieniach folii elastycznych niż laminaty wielomateriałowe, dlatego marki, dla których priorytetem jest możliwość recyklingu, powinny omówić opcje dotyczące monomateriałów bezpośrednio ze swoim dostawcą.
P4: Jakiej minimalnej wielkości zamówienia powinna spodziewać się nowa marka?
Minimalne ilości zamówienia różnią się znacznie w zależności od fabryki oraz tego, czy druk jest wykonywany na zamówienie, czy z magazynu, dlatego najlepiej poprosić o pisemny harmonogram MOQ według specyfikacji, zamiast zakładać, że dla wszystkich linii produktów obowiązuje jeden numer.
P5: W jaki sposób faktycznie testuje się wytrzymałość uszczelnienia przed wysyłką zamówienia?
Renomowani przetwórcy przeprowadzają testy rozciągania na próbkach uszczelek z każdej partii produkcyjnej, mierząc siłę wymaganą do oddzielenia uszczelki, a na żądanie mogą udostępnić te zapisy testów w ramach pakietu jakości.